


লেখক: Weibo
তারিখ: Sep 15, 2026
এক্সট্রুডার অর্থ: প্রকার, কাজের নীতি, অ্যাপ্লিকেশন এবং নির্বাচন নির্দেশিকা
এক্সট্রুডার অর্থ একটি সাধারণ ধারণা দিয়ে শুরু হয়: একটি এক্সট্রুডার হল একটি যন্ত্র যা একটি ডাই এর মাধ্যমে উপাদানটিকে ক্রমাগত আকার দেওয়ার জন্য ধাক্কা দেয়। প্লাস্টিক প্রক্রিয়াকরণে, এর অর্থ সাধারণত একটি উত্তপ্ত ব্যারেলে পলিমার পেলেট খাওয়ানো, একটি ঘূর্ণায়মান স্ক্রু দিয়ে গলিয়ে দেওয়া এবং পাইপ, ফিল্ম, শীট, প্রোফাইল বা পেলেট তৈরি করতে একটি নির্দিষ্ট খোলার মাধ্যমে গলিয়ে দেওয়া। সংজ্ঞাটি সংক্ষিপ্ত শোনাচ্ছে, কিন্তু শব্দগুচ্ছটি কারখানার মেঝেতে একটি কমপ্যাক্ট রাবার এক্সট্রুডার থেকে 40:1 সমান্তরাল টুইন স্ক্রু যৌগিক লাইন পর্যন্ত মেশিনের একটি বিস্তৃত পরিবারকে কভার করে। প্রকৌশলী, ক্রয়কারী দল, এবং রক্ষণাবেক্ষণের ক্রুরা প্রত্যেকে তাদের চালিত মেশিনের মাধ্যমে এক্সট্রুডারের অর্থ ব্যাখ্যা করে, তাই এটি বিভিন্ন কোণ থেকে শব্দটি ভাঙ্গা মূল্যবান।
এই নির্দেশিকাটি ব্যবহারিক পরিভাষায় এক্সট্রুডারের অর্থ ব্যাখ্যা করে: অভিধানের উত্স, কাজের নীতি, প্রধান স্ক্রু এবং ব্যারেল কনফিগারেশন, অ্যাপ্লিকেশন যা এক্সট্রুশন সরঞ্জামের উপর নির্ভর করে এবং ক্রেতাদের জন্য গুরুত্বপূর্ণ নির্বাচন এবং রক্ষণাবেক্ষণের বিবেচনা। 1990 সালে প্রতিষ্ঠিত একটি চীনা স্ক্রু এবং ব্যারেল প্রস্তুতকারক Zhoushan Microwave Machinery-এর অভিজ্ঞতাও আমরা আঁকি, এটি দেখানোর জন্য যে সংজ্ঞাটি বাস্তব-বিশ্ব সরবরাহকারীর সিদ্ধান্তে কীভাবে অনুবাদ করে। শেষ পর্যন্ত, আপনি একটি এক্সট্রুডার কী তা ব্যাখ্যা করতে সক্ষম হবেন, এর কার্যকারিতা নির্ধারণকারী অংশগুলিকে নির্দেশ করুন এবং যখন আপনি মেশিন বা খুচরা যন্ত্রাংশ তুলনা করবেন তখন সঠিক প্রশ্ন জিজ্ঞাসা করুন।
সংক্ষেপে, শিল্প অনুশীলনে এক্সট্রুডারের অর্থ হল একটি ডাই এর মাধ্যমে স্ক্রু-চালিত চাপের মাধ্যমে একটি গলিত বা নরম উপাদানের ক্রমাগত গঠন, এবং মেশিনের ভিতরে স্ক্রু এবং ব্যারেল সংমিশ্রণ এর বেশিরভাগ ক্ষমতা এবং খরচ নির্ধারণ করে।
এক্সট্রুডার অর্থ: অভিধানের সংজ্ঞার বাইরে
অভিধানগুলি একটি এক্সট্রুডারকে "এমন একটি মেশিন হিসাবে সংজ্ঞায়িত করে যা এটিকে একটি ডাইয়ের মাধ্যমে জোর করে উপাদানকে আকার দেয়।" এই বাক্যাংশটি অপরিহার্য গতিকে ক্যাপচার করে, কিন্তু এটি মেশিনের অভ্যন্তরের শর্তগুলিকে ছেড়ে দেয়। একটি সাধারণ প্লাস্টিকের এক্সট্রুডার কেবল একটি গর্তের মধ্য দিয়ে ঠান্ডা বৃক্ষগুলিকে ধাক্কা দেয় না। এটি অবশ্যই উপাদানকে খাওয়াতে হবে, এটিকে কম্প্যাক্ট করতে হবে, ঘর্ষণ এবং বাহ্যিক তাপের সাথে এটিকে গলিয়ে দিতে হবে, যেকোন সংযোজন বা রঙ্গক মিশ্রিত করতে হবে, চাপ তৈরি করতে হবে এবং তারপরে চূড়ান্ত ক্রস-সেকশন তৈরি করে এমন একটি ডাইয়ের মাধ্যমে সমজাতীয় গলিত পদার্থকে ধাক্কা দিতে হবে। সংক্ষেপে, ইকুইপমেন্ট ডিজাইনে এক্সট্রুডারের অর্থ স্ক্রু, ব্যারেল, হিটিং সিস্টেম, গিয়ারবক্স এবং ডাই একসাথে, একা ডাই দ্বারা নয়।
শব্দটির একটি দীর্ঘ ভাষাগত ইতিহাস রয়েছে। "এক্সট্রুডার" ল্যাটিন থেকে এসেছে এক্সট্রুডার , এর সংমিশ্রণ প্রাক্তন (আউট) এবং trudere (ধাক্কা দিতে)। সেই উৎপত্তি ব্যাখ্যা করে কেন একই শব্দটি বিভিন্ন ক্ষেত্রে দেখা যায়। খাদ্য শিল্পে, একটি এক্সট্রুডার রান্না করে এবং স্ন্যাকস এবং পশুখাদ্যকে আকার দেয়। সিরামিক এবং ধাতু প্রক্রিয়াকরণে, এক্সট্রুডারগুলি মৃত্তিকা বা উত্তপ্ত বিলেটগুলিকে ডাইয়ের মাধ্যমে জোর করে। 3D প্রিন্টিং-এ, একটি ছোট এক্সট্রুডার একটি গরম অগ্রভাগে ফিলামেন্টের একটি পাতলা স্ট্র্যান্ড ফিড করে। এই ডিভাইসগুলির প্রতিটি একই নীতি ভাগ করে: একটি উপাদানের উপর চাপ প্রয়োগ করুন এবং একটি আকৃতির খোলার ফলাফল নির্ধারণ করুন।
প্লাস্টিক প্রক্রিয়াকরণের মধ্যে, শব্দটি কিছু নির্দিষ্ট অনুমান বহন করে যা জানার জন্য দরকারী। প্রথমত, একটি এক্সট্রুডার একটি অবিচ্ছিন্ন মেশিন, যখন একটি ইনজেকশন ছাঁচনির্মাণ মেশিন চক্রীয়। দ্বিতীয়ত, একটি এক্সট্রুডার পুরো মেশিনকে বোঝায়, যখন "এক্সট্রুডার স্ক্রু" এবং "এক্সট্রুডার ব্যারেল" শব্দটি এর ভিতরের দুটি সবচেয়ে গুরুত্বপূর্ণ উপাদানকে বোঝায়। তৃতীয়ত, একটি এক্সট্রুডারের আউটপুট, যাকে প্রায়শই এক্সট্রুডেট বলা হয়, একটি সমাপ্ত পাইপ থেকে একটি আধা-সমাপ্ত শীট পর্যন্ত যে কোনও কিছু হতে পারে যা পরবর্তী প্রক্রিয়াকরণে যায়। এই পার্থক্যগুলি মাথায় রাখলে যন্ত্রপাতি সরবরাহকারীদের সাথে যোগাযোগ করা আরও সহজ হয়, কারণ একই শব্দটি পণ্যের ক্যাটালগ, প্রক্রিয়া ডকুমেন্টেশন এবং রক্ষণাবেক্ষণ ম্যানুয়ালগুলিতে কিছুটা ভিন্ন অর্থের সাথে দেখা যায়।
একটি এক্সট্রুডারের ব্যবহারিক সংজ্ঞা তাই প্রেক্ষাপটের উপর নির্ভর করে: একটি মেশিন নির্মাতার জন্য এটি একটি সম্পূর্ণ প্রক্রিয়াকরণ লাইন, একটি উপাদান প্রস্তুতকারকের জন্য এটি স্ক্রু এবং ব্যারেল সমাবেশ এবং একটি উদ্ভিদ অপারেটরের জন্য এটি এমন সরঞ্জাম যা কাঁচামালকে একটি বিক্রয়যোগ্য পণ্যে পরিণত করে।
কিভাবে একটি এক্সট্রুডার কাজ করে: কাজের নীতি এবং মূল উপাদান
এক্সট্রুডার কী তা একবার আপনি জানলে, এক্সট্রুডারের পরবর্তী স্তরের অর্থ হল এটি কীভাবে কঠিন পলিমারকে ক্রমাগত গলতে রূপান্তরিত করে। প্রক্রিয়াটি প্রায় প্রতিটি স্ক্রু-চালিত এক্সট্রুডারে একই যৌক্তিক ক্রম অনুসরণ করে। স্ক্রুটি ক্লোজ-ফিটিং ব্যারেলের ভিতরে ঘোরে, যা বাহ্যিকভাবে উত্তপ্ত হওয়ার সময় যান্ত্রিক ঘর্ষণ তৈরি করে। গলিত পলিমার তখন ব্যারেলের মাথায় জমা হয় এবং ডাই গ্যাপ দিয়ে জোর করে।
এক্সট্রুশন প্রক্রিয়া ধাপে ধাপে
- খাওয়ানো - পদার্থ একটি ফড়িং এর মাধ্যমে ব্যারেলে প্রবেশ করে, হয় মাধ্যাকর্ষণ দ্বারা বা একটি বল ফিডারের মাধ্যমে। অকাল গলে যাওয়া এবং ব্রিজিং প্রতিরোধ করার জন্য ফিড গলা সাধারণত জল-ঠান্ডা হয়।
- কনভেয়িং এবং কম্প্রেশন - স্ক্রু চ্যানেল উপাদান সামনে বহন করে। চ্যানেলের গভীরতা হ্রাস পাওয়ার সাথে সাথে উপাদানটি সংকুচিত হয়, বায়ু বের করে দেয় এবং নরম হতে শুরু করে।
- গলানো এবং প্লাস্টিকাইজিং - স্ক্রু ঘূর্ণন প্লাস ব্যারেল হিটার ব্যান্ড থেকে ঘর্ষণজনিত তাপ পলিমার গলিয়ে দেয়। বাধা ফ্লাইট বা মিশ্রণ উপাদান গলিত অভিন্নতা উন্নত.
- পরিমাপ এবং চাপ - চূড়ান্ত স্ক্রু বিভাগটি আউটপুট হার নিয়ন্ত্রণ করে, চাপের ওঠানামাকে মসৃণ করে, এবং মাথায় একটি সামঞ্জস্যপূর্ণ গলিত তাপমাত্রা সরবরাহ করে।
- গঠন মরে - গলিত স্ক্রীন প্যাক, একটি ব্রেকার প্লেট এবং তারপর ডাই, যা এক্সট্রুডেটকে তার চূড়ান্ত ক্রস-সেকশন এবং আকার দেয়।
- কুলিং এবং ডাউনস্ট্রিম হ্যান্ডলিং - ডাইয়ের পরে, প্রয়োগের উপর নির্ভর করে পণ্যটি ক্যালিব্রেট করা হয়, ঠান্ডা করা হয়, টানা হয়, কাটা হয় বা ক্ষত হয়।
একটি এক্সট্রুডারের মূল উপাদান
প্রতিটি এক্সট্রুডার, আকার বা প্রস্তুতকারক নির্বিশেষে, নিম্নলিখিত প্রধান অংশগুলি ধারণ করে। তাদের ভূমিকা বোঝা রক্ষণাবেক্ষণ কর্মীদের এবং ক্রেতাদের আত্মবিশ্বাসের সাথে মেশিন তুলনা করতে সাহায্য করে।
| কম্পোনেন্ট | ফাংশন | পণ্যের গুণমানের উপর প্রভাব |
|---|---|---|
| স্ক্রু | উপাদান বহন করে, সংকুচিত করে, গলে যায় এবং মিশ্রিত করে | আউটপুট, গলিত গুণমান এবং শক্তি খরচ নির্ধারণ করে |
| পিপা | স্ক্রুকে ঘিরে রাখে এবং তাপ স্থানান্তর করে | তাপমাত্রা নিয়ন্ত্রণ এবং স্ক্রু পরিধান সুরক্ষা প্রভাবিত করে |
| হিটিং এবং কুলিং সিস্টেম | প্রয়োজনীয় তাপমাত্রা প্রোফাইল বজায় রাখে | অবক্ষয় রোধ করে এবং গলে যাওয়া ধারাবাহিকতা নিশ্চিত করে |
| গিয়ারবক্স এবং ড্রাইভ মোটর | প্রয়োজনীয় গতি এবং ঘূর্ণন সঁচারক বল সঙ্গে স্ক্রু ঘোরান | সর্বোচ্চ থ্রুপুট এবং টর্ক স্থায়িত্ব সেট করে |
| ব্রেকার প্লেট এবং স্ক্রিন প্যাক | দূষণ ফিল্টার করে এবং চাপ তৈরি করে | গলিত পরিচ্ছন্নতা এবং মিশ্রণ উন্নত করে |
| মরা | পছন্দসই আকারে extrudate ফর্ম | মাত্রিক নির্ভুলতা এবং পৃষ্ঠ ফিনিস সংজ্ঞায়িত করে |
ক্রেতা এবং প্রকৌশলীদের জন্য, স্ক্রু এবং ব্যারেল বিশেষ মনোযোগ প্রাপ্য। এই দুটি অংশ উচ্চ তাপমাত্রা এবং চাপের অধীনে একে অপরের বিরুদ্ধে পরিধান করে এবং তাদের খাদ, তাপ চিকিত্সা এবং পৃষ্ঠের শক্তকরণ নির্ধারণ করে যে রক্ষণাবেক্ষণের প্রয়োজনের আগে একটি এক্সট্রুডার কতক্ষণ চলতে পারে। মাইক্রোওয়েভ মেশিনারির মতো একটি প্রস্তুতকারক যেটি স্ক্রু এবং ব্যারেল উভয়ই তৈরি করে একটি মিলে যাওয়া সিস্টেম হিসাবে ফিট, উপাদান নির্বাচন এবং পৃষ্ঠের চিকিত্সা নিয়ন্ত্রণ করতে পারে, যা একটি বিদ্যমান লাইনে উপাদানগুলি প্রতিস্থাপন করার সময় একটি ব্যবহারিক সুবিধা।
স্ক্রু দৈর্ঘ্য-থেকে-ব্যাস অনুপাত: একটি মূল স্পেসিফিকেশন
ইঞ্জিনিয়ারিং পরিভাষায় এক্সট্রুডার অর্থ সংজ্ঞায়িত করে এমন বৈশিষ্ট্যগুলির মধ্যে, স্ক্রুটির দৈর্ঘ্য-থেকে-ব্যাস অনুপাত বিশেষ মনোযোগের দাবি রাখে। L/D অনুপাত স্ক্রুটির কাজের দৈর্ঘ্যকে এর ব্যাসের সাথে তুলনা করে এবং এটি সরাসরি প্রভাবিত করে যে স্ক্রুটি কতটা গলতে, মিশ্রিত করা এবং চাপ দিতে পারে। একটি উচ্চতর L/D মান সাধারণত দীর্ঘস্থায়ী সময় দেয় এবং আরও ভাল প্লাস্টিকাইজিং দেয়, যে কারণে উচ্চ-আউটপুট এবং কম্পাউন্ডিং লাইনগুলি দীর্ঘ স্ক্রু ব্যবহার করে। বিভিন্ন স্ক্রু কনফিগারেশন বিভিন্ন এল/ডি রেঞ্জের চারপাশে বিকশিত হয়েছে এবং সেগুলি সঠিকভাবে পড়া আপনাকে সরবরাহকারী ডেটাশিট তুলনা করতে সাহায্য করে। নীচের বার চার্টটি পাঁচটি সাধারণ এক্সট্রুডার স্ক্রু কনফিগারেশনের জন্য সাধারণ L/D অনুপাতের সারসংক্ষেপ করে।
স্ক্রু কনফিগারেশন দ্বারা সাধারণ L/D অনুপাত
গ্রহের স্ক্রু 18:1
শঙ্কুযুক্ত জোড়া স্ক্রু 22:1
একক স্ক্রু জেনারেল 25:1
একক স্ক্রু পাইপ বা ফিল্ম 30:1
সমান্তরাল যমজ যৌগ 40:1
নীচে থেকে চার্টটি পড়া মেশিন ডিজাইনে এক্সট্রুডার অর্থের পিছনে একটি স্পষ্ট যুক্তি প্রকাশ করে। গ্রহের কনফিগারেশনের সংক্ষিপ্ততম L/D রয়েছে কারণ এর ঘূর্ণায়মান স্পিন্ডলগুলি একটি বড় পৃষ্ঠের উপর চাপ বিতরণ করে, তাই ভাল গলিত গুণমান অর্জনের জন্য এটির দীর্ঘ ব্যারেলের প্রয়োজন হয় না। শঙ্কুযুক্ত টুইন স্ক্রুটিও কমপ্যাক্ট থাকে, যা কম প্রক্রিয়াকরণ তাপমাত্রায় কঠোর পিভিসি প্লাস্টিকাইজ করার সাধারণ ভূমিকার জন্য উপযুক্ত। একটি সাধারণ উদ্দেশ্য একক স্ক্রু 25:1 এ কাজ করে কারণ সেই জ্যামিতিটি বেশিরভাগ পেলেটের জন্য একটি নির্ভরযোগ্য ভারসাম্য দেয় যা আপনি এটি খাওয়াবেন। যখন অ্যাপ্লিকেশনটি উচ্চতর গলিত মানের দাবি করে, তখন একক স্ক্রু দৈর্ঘ্য 30:1 পর্যন্ত প্রসারিত হয়, যেমনটি পাইপ এবং ফিল্ম লাইনে দেখা যায়। 40:1-এ সমান্তরাল টুইন স্ক্রু অন্য চরমের প্রতিনিধিত্ব করে: লম্বা ব্যারেল একাধিক মিক্সিং জোন প্রদান করে এবং ফিড পোর্টগুলিকে ব্যারেলের সাথে অবস্থান করতে দেয়। অনুশীলনে, L/D অনুপাত ইনস্টলেশনের মেঝে স্থান, ব্যারেল গরম করার খরচ এবং স্ক্রু অপসারণ পদ্ধতিকেও প্রভাবিত করে। একটি দীর্ঘ স্ক্রু মানে আরও পৃষ্ঠের যোগাযোগ, যা গিয়ারবক্স থেকে টর্কের প্রয়োজনীয়তা বাড়ায়। এর অর্থ হল ব্যারেল প্রস্তুতকারককে অবশ্যই একটি বৃহত্তর দৈর্ঘ্যের উপর সোজাতা নিয়ন্ত্রণ করতে হবে, এই কারণেই দীর্ঘ ব্যারেল অর্ডার করার সময় স্পষ্টতা মেশিনিং ক্ষমতা গুরুত্বপূর্ণ। এটি একটি কারণ অভিজ্ঞ ক্রেতারা সহজভাবে উপলব্ধ বৃহত্তম L/D অনুরোধ করেন না। তারা L/D নির্দিষ্ট করে যা উপাদান, স্ক্রু প্রোফাইল এবং ডাউনস্ট্রিম সরঞ্জামের সাথে মেলে। এই ধরনের ম্যাচিং ঠিক যেখানে একটি স্ক্রু এবং ব্যারেল প্রস্তুতকারক তার মূল্য উপার্জন করে। পরের বার যখন একজন সরবরাহকারী একটি এক্সট্রুডার বা প্রতিস্থাপন ব্যারেল উদ্ধৃত করবে, আপনি জানতে পারবেন যে L/D সংখ্যাটি একটি মাত্রার চেয়ে বেশি; মেশিনটি কতটা কাজ করার জন্য ডিজাইন করা হয়েছে তার একটি বিবৃতি।
একটি এক্সট্রুডারের কাজের নীতিকে ফিড, কম্প্রেস, মেল্ট, মিটার এবং ফর্ম হিসাবে সংক্ষিপ্ত করা যেতে পারে; ফড়িং এবং ডাই এর মধ্যে প্রতিটি উপাদান এই পাঁচটি ধাপের একটিকে আরও স্থিতিশীল করতে বিদ্যমান।
শিল্পে ব্যবহৃত এক্সট্রুডারের প্রধান প্রকার
এক্সট্রুডার পরিবার সাধারণত স্ক্রু জ্যামিতি দ্বারা শ্রেণীবদ্ধ করা হয়, এবং প্রতিটি প্রকার একটি ভিন্ন অপারেটিং কুলুঙ্গি পরিবেশন করে। এই বিভাগগুলি জানা এক্সট্রুডারের অর্থ সম্পর্কে আপনার বোধগম্যতাকে গভীর করে এবং আপনি যখন কোনও প্রস্তুতকারকের পণ্যের তালিকা পড়েন তখন সাহায্য করে৷
একক স্ক্রু এক্সট্রুডার
একক স্ক্রু এক্সট্রুডারগুলি প্লাস্টিক প্রক্রিয়াকরণে সবচেয়ে সাধারণ কনফিগারেশন। একটি স্ক্রু একটি মসৃণ ব্যারেলে ঘোরে এবং উপাদানটি সর্পিল চ্যানেলের মাধ্যমে এগিয়ে যায়। এই নকশাটি লাভজনক, যান্ত্রিকভাবে সহজ, এবং ভাল-যৌগিক ছোরা প্রক্রিয়াকরণের জন্য নির্ভরযোগ্য। এটি পাইপ এক্সট্রুশন, প্রোফাইল এক্সট্রুশন, ফিল্ম ব্লোয়িং এবং শীট কাস্টিংয়ের মতো অ্যাপ্লিকেশনগুলিতে আধিপত্য বিস্তার করে, যেখানে তীব্র মিশ্রণের চেয়ে সামঞ্জস্যপূর্ণ আউটপুট এবং তাপমাত্রা বেশি গুরুত্বপূর্ণ। এক্সট্রুডার অ্যাপ্লিকেশনের জন্য একটি একক স্ক্রু ব্যারেল সাধারণত পলিমার প্রকার, আউটপুট হার এবং প্রক্রিয়া প্রকৌশলী দ্বারা নির্বাচিত এল/ডি অনুপাতের সাথে মিলে যায়।
 মডুলার ডিজাইন সহ এক্সট্রুডারের জন্য একক স্ক্রু ব্যারেল এই ব্যারেল পাইপ, প্রোফাইল এবং ফিল্মের মতো স্ট্যান্ডার্ড এক্সট্রুশন প্রক্রিয়াগুলির জন্য উপযুক্ত। এর মডুলার বিল্ড রক্ষণাবেক্ষণকে সহজ করে, যখন খাদ ইস্পাত স্ক্রু এবং সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ সামঞ্জস্যপূর্ণ গলানো এবং দক্ষ আউটপুট সমর্থন করে। পণ্য দেখুন →
টুইন স্ক্রু এক্সট্রুডার
টুইন স্ক্রু এক্সট্রুডার পাশাপাশি দুটি সমান্তরাল বা শঙ্কুযুক্ত স্ক্রু ব্যবহার করে। এগুলি আবার সহ-ঘূর্ণায়মান এবং পাল্টা-ঘূর্ণায়মান প্রকারে এবং ইন্টারমেশিং এবং নন-ইন্টারমেশিং জোড়ায় বিভক্ত। সহ-ঘূর্ণায়মান সমান্তরাল যমজ স্ক্রুগুলি হল যৌগিক, মাস্টারব্যাচ উত্পাদন এবং ডিভোলাটাইলাইজেশনের ওয়ার্কহরস কারণ তারা নিয়ন্ত্রিত শিয়ার এবং স্ব-পরিষ্কার ক্রিয়া তৈরি করে। শঙ্কুযুক্ত জোড়া স্ক্রুগুলির ফিডের প্রান্তে একটি বিস্তৃত মূল এবং স্রাবের প্রান্তে একটি ছোট ব্যাস থাকে, যা উপাদানটিকে অতিরিক্ত ঘনীভূত না করে একটি উচ্চ কম্প্রেশন অনুপাত দেয়; তারা পিভিসি পাইপ এবং প্রোফাইল লাইনের জন্য ক্লাসিক পছন্দ। শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল অ্যাসেম্বলিটি পিভিসির কম শিয়ার সংবেদনশীলতা পরিচালনা করার জন্য ডিজাইন করা হয়েছে যখন ডাইতে স্থিতিশীল গলিত ডেলিভারি বজায় রাখে।
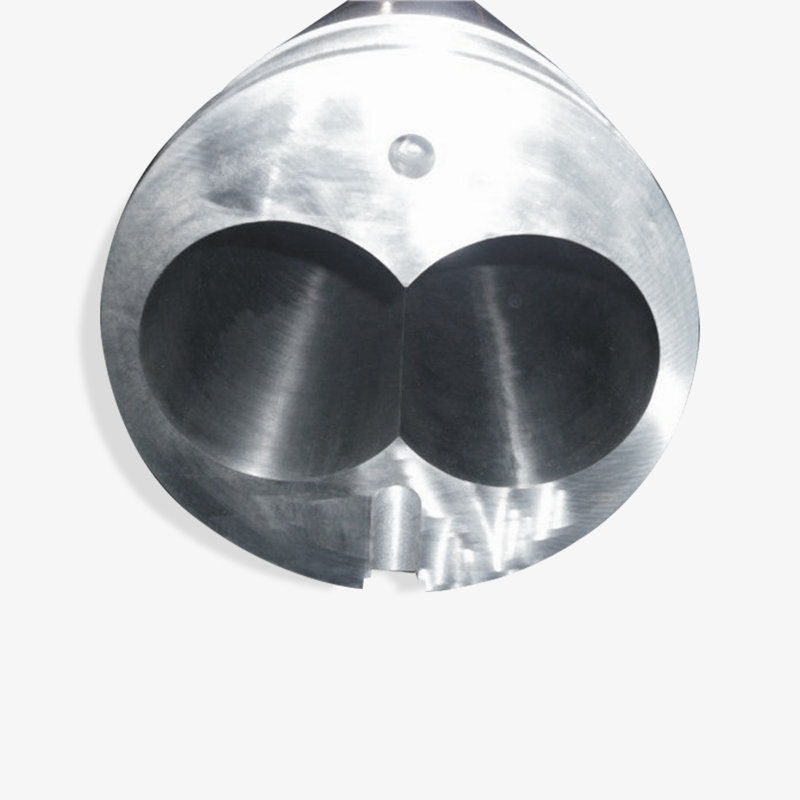 পিভিসি জন্য শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল সমাবেশ কম শিয়ার প্রক্রিয়াকরণের জন্য প্রকৌশলী, এই শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল ডাইতে স্থিতিশীল গলে যায়। এটি উচ্চ কম্প্রেশন অনুপাত এবং এমনকি মিক্সিং অফার করে, এটি পিভিসি পাইপ এবং প্রোফাইল লাইনের জন্য একটি নির্ভরযোগ্য পছন্দ করে তোলে। পণ্য দেখুন →
প্ল্যানেটারি স্ক্রু এক্সট্রুডার
একটি প্ল্যানেটারি স্ক্রু এক্সট্রুডার একটি কেন্দ্রীয় প্রধান স্ক্রুকে তার পরিধির চারপাশে সাজানো বেশ কয়েকটি প্ল্যানেটারি স্ক্রু দিয়ে একত্রিত করে। প্ল্যানেটারি স্পিন্ডলগুলি প্রধান স্ক্রু এবং একটি খাঁজযুক্ত ব্যারেলের মধ্যে ঘূর্ণায়মান হয়, বড় পৃষ্ঠের যোগাযোগ এবং মৃদু শিয়ার তৈরি করে। এই বিন্যাস তাপ-সংবেদনশীল উপকরণ, বিশেষ করে অনমনীয় পিভিসি এবং অন্যান্য যৌগগুলির জন্য চমৎকার যা উচ্চ শিয়ারের নিচে ক্ষয়প্রাপ্ত হয়। যেহেতু মিশ্রন ক্রিয়াটি অনেক ছোট যোগাযোগ বিন্দু জুড়ে ঘটে, গলিত তাপমাত্রা কম থাকে এবং সংযোজনগুলি খুব সমানভাবে বিতরণ করা হয়।
রাম এবং পিস্টন এক্সট্রুডার
রাম এক্সট্রুডার এবং পিস্টন এক্সট্রুডারগুলি ঘূর্ণায়মান স্ক্রু ব্যবহার করে না। তারা একটি রেসিপ্রোকেটিং রাম দিয়ে উপাদানগুলিকে ধাক্কা দেয়, যা অতি-উচ্চ-আণবিক-ওজন পলিমার, রাবার প্রিফর্ম এবং কিছু খাদ্য পেস্টের জন্য দরকারী যা স্ক্রু মেশানো সহ্য করতে পারে না। তাদের আউটপুট স্ক্রু মেশিনের তুলনায় কম ইউনিফর্ম, কিন্তু তারা কঠিন উপকরণ নির্ভরযোগ্যভাবে পরিচালনা করে এবং প্রায়শই বিশেষ উত্পাদন লাইনে পাওয়া যায় যেখানে চাপ, মিশ্রণ নয়, প্রধান প্রয়োজন।
এক্সট্রুডার প্রকারের তুলনা
নীচের টেবিলটি প্রতিটি কনফিগারেশনের জন্য আনুমানিক রেফারেন্স রেঞ্জ দেয়। প্রকৃত মানগুলি উপাদান, স্ক্রু ডিজাইন এবং লাইন সেটআপের উপর নির্ভর করে, তাই এটিকে ক্রয়ের স্পেসিফিকেশনের পরিবর্তে একটি সূচনা পয়েন্ট হিসাবে ব্যবহার করুন।
| টাইপ | সাধারণ স্ক্রু গতি | সাধারণ L/D | জন্য সেরা উপযুক্ত |
|---|---|---|---|
| একক স্ক্রু | 20-120 আরপিএম | ২৫-৩০:১ | পাইপ, প্রোফাইল, ফিল্ম, শীট, স্ট্যান্ডার্ড পেলেট |
| সমান্তরাল টুইন স্ক্রু | 200-600 আরপিএম | 32-48:1 | কম্পাউন্ডিং, মাস্টারব্যাচ, ডিভোলাটাইলাইজেশন |
| শঙ্কুযুক্ত জোড়া স্ক্রু | 10-60 আরপিএম | 18-25:1 | পিভিসি পাইপ, প্রোফাইল, শীট |
| গ্রহের স্ক্রু | 10-50 আরপিএম | 16-20:1 | তাপ-সংবেদনশীল উপকরণ, পিভিসি যৌগ |
| রাম এক্সট্রুডার | স্ক্রু-চালিত নয় | প্রযোজ্য নয় | UHMWPE, রাবার preforms, pastes |
আপনার যে ধরনের এক্সট্রুডার প্রয়োজন তা ব্র্যান্ড দ্বারা কম এবং উপাদান, প্রয়োজনীয় শিয়ার রেট এবং ডাউনস্ট্রিম পণ্যের আকৃতি দ্বারা নির্ধারিত হয়; এই কারণেই সরবরাহকারীরা একটি মেশিনের উদ্ধৃতি দেওয়ার আগে আপনার রেসিপি সম্পর্কে জিজ্ঞাসা করে।
শিল্প জুড়ে এক্সট্রুডার অ্যাপ্লিকেশন
এক্সট্রুডার অর্থ বিমূর্ত থেকে যায় যতক্ষণ না আপনি এটিকে প্রকৃত পণ্যের সাথে লিঙ্ক করেন। মেশিনটি ক্রমাগত আকারে প্রায় প্রতিটি আধা-সমাপ্ত প্লাস্টিকের সামগ্রী তৈরি করতে ব্যবহৃত হয় এবং এটি রাবার, ধাতু, সিরামিক এবং খাদ্য শিল্পকে অভিযোজিত সংস্করণে পরিবেশন করে। সাধারণ থ্রেড সবসময় একই: একটি উপাদান একটি ডাই মাধ্যমে বাধ্য করা হয় এবং একটি নির্দিষ্ট ক্রস-সেকশন গ্রহণ করে।
- পাইপ এবং প্রোফাইল - জল সরবরাহ, নিষ্কাশন, এবং গ্যাস বিতরণের জন্য PVC, PE, এবং PP পাইপ, প্লাস উইন্ডো প্রোফাইল, দরজার ফ্রেম, এবং আলংকারিক ছাঁটাই।
- ফিল্ম এবং শীট - প্যাকেজিংয়ের জন্য ব্লোন ফিল্ম, কাস্ট ফিল্ম, এবং ট্রে, কাপ এবং ফোস্কাগুলির জন্য থার্মোফর্মিং শীট।
- কম্পাউন্ডিং এবং পেলেটাইজিং - যমজ স্ক্রু লাইন যেগুলি সংযোজন, ফিলার এবং কালারেন্টগুলিকে সমজাতীয় বৃক্ষের মধ্যে মিশ্রিত করে৷
- ফেনা পণ্য - ইপিই পার্ল কটন ফোম শীট, এক্সপিএস ইনসুলেশন বোর্ড, এবং অন্যান্য রাসায়নিকভাবে প্রস্ফুটিত ফোম।
- তার এবং তারের - এক্সট্রুশন আবরণ যা কন্ডাক্টর কোরে অন্তরণ এবং জ্যাকেটিং স্তর প্রয়োগ করে।
- রাবার পণ্য - রাবার এক্সট্রুডারগুলি ভলকানাইজেশনের আগে স্ট্রিপ-আকৃতির বা প্রোফাইলযুক্ত ফাঁকা খাইয়ে দেয়।
- খাবার এবং খাওয়ানো - রান্নার এক্সট্রুডারগুলি স্ন্যাকস, প্রাতঃরাশের সিরিয়াল এবং পোষা খাবারের আকার দেয়।
- 3D প্রিন্টিং - একটি ছোট ফিলামেন্ট এক্সট্রুডার প্লাস্টিকের স্তর গলে এবং জমা করে।
ফোম এক্সট্রুশনে, উদাহরণস্বরূপ, একটি ডেডিকেটেড ইপিই ফোম এক্সট্রুশন স্ক্রু এবং ব্যারেল বিশেষ মিশ্রণ এবং গলিত-কুলিং জ্যামিতি দিয়ে ডিজাইন করা হয়েছে যাতে গলিত গ্যাসের ফেজ নিয়ন্ত্রণ করা যায়। খুচরা যন্ত্রাংশ নির্বাচন করার সময় জেনেরিক এক্সট্রুডার অর্থ কেন যথেষ্ট নয় তা এই বিশদটি দেখায়: স্ক্রু জ্যামিতি অবশ্যই প্রক্রিয়া রসায়নের সাথে মেলে, কেবল মেশিনের মডেলের সাথে নয়।
অ্যাপ্লিকেশন এলাকা এবং সাধারণ স্ক্রু কনফিগারেশন
নিম্নলিখিত সারণীটি একটি দ্রুত রেফারেন্স প্রদান করে যার জন্য এক্সট্রুডারের ধরন সাধারণত বিভিন্ন পণ্য বিভাগে নির্বাচন করা হয়। বাস্তব মেশিনের নকশা পরিবর্তিত হয়, তাই একটি চূড়ান্ত ইঞ্জিনিয়ারিং গণনার পরিবর্তে মানগুলিকে শিল্প অভিযোজন হিসাবে বিবেচনা করুন।
| আবেদন | সাধারণ আউটপুট | সাধারণ স্ক্রু টাইপ | সমালোচনামূলক প্রক্রিয়া প্রয়োজনীয়তা |
|---|---|---|---|
| জলের পাইপ | 200-1000 কেজি/ঘণ্টা | একক স্ক্রু or conical twin | স্থিতিশীল বেধ, কম জেল গণনা |
| পিভিসি উইন্ডো প্রোফাইল | 100-500 কেজি/ঘণ্টা | শঙ্কুযুক্ত জোড়া স্ক্রু | এমনকি ফিউশন, কম অবক্ষয় |
| কম্পাউন্ডিং মাস্টারব্যাচ | 500-3000 কেজি/ঘণ্টা | সমান্তরাল টুইন স্ক্রু | উচ্চ বিচ্ছুরণ, স্ব-পরিষ্কার |
| EPE ফেনা শীট | 80-300 কেজি/ঘণ্টা | মিক্সিং পিনের সাথে বিশেষ একক স্ক্রু | বদ্ধ-কোষ গঠন, গলিত শীতল |
| রাবার পায়ের পাতার মোজাবিশেষ preform | 50-400 কেজি/ঘণ্টা | রাবার এক্সট্রুডার স্ক্রু | নিম্ন তাপমাত্রা বৃদ্ধি, অভিন্ন আকৃতি |
প্রতিটি এক্সট্রুশন অ্যাপ্লিকেশন একটি নির্দিষ্ট স্ক্রু এবং ব্যারেল ডিজাইনে অনুবাদ করে; পাইপ, ফিল্ম, ফোম এবং যৌগগুলি সাধারণ চিত্রে একই রকম দেখায় তবে অনুশীলনে খুব আলাদা স্ক্রু জ্যামিতি প্রয়োজন।
কীভাবে একটি এক্সট্রুডার চয়ন করবেন: ক্রেতাদের জন্য নির্বাচনের মানদণ্ড
একটি এক্সট্রুডার নির্বাচন করা একটি প্রযুক্তিগত এবং অর্থনৈতিক সিদ্ধান্ত। ক্রয়কারী দলগুলি প্রায়শই মূল্য এবং বিতরণের উপর ফোকাস করে, যখন উত্পাদন প্রকৌশলীরা গলে যাওয়া গুণমান এবং স্থিতিশীলতার উপর ফোকাস করে। একটি সম্পূর্ণ নির্বাচন প্রক্রিয়া উভয় পক্ষকে সন্তুষ্ট করা উচিত। আপনি একটি সম্পূর্ণ এক্সট্রুশন মেশিন বা একটি প্রতিস্থাপন স্ক্রু এবং ব্যারেল সেট কিনছেন কিনা নীচের নিয়মগুলি প্রযোজ্য৷
পাঁচটি কারণ যা নির্বাচনকে চালিত করে
- উপাদানের ধরন - পলিমার পরিবার, সংযোজন, এবং প্রয়োজনীয় প্রক্রিয়াকরণ উইন্ডো স্ক্রু জ্যামিতি এবং ব্যারেল উপাদান নির্ধারণ করে।
- আউটপুট হার - প্রতি ঘন্টা কিলোগ্রামে পরিমাপ করা হয়, মোটর শক্তি নয়, কারণ স্ক্রু ডিজাইন এবং ব্যারেল ভলিউম প্রকৃত সীমা সেট করে।
- চূড়ান্ত পণ্য জ্যামিতি - পাইপ, ফিল্ম, প্রোফাইল, শীট, এবং পেলেট প্রতিটি ভিন্ন ডাই, কুলিং, এবং টানার প্রয়োজনীয়তা আরোপ করে।
- পরিধানের পরিবেশ - ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, পুনর্ব্যবহৃত উপাদান, এবং উচ্চ পরিষেবার তাপমাত্রা স্ক্রু এবং ব্যারেল পরিধান ত্বরান্বিত করে।
- বিদ্যুৎ এবং অবকাঠামো - উপলব্ধ ভোল্টেজ, শীতল জল, সংকুচিত বায়ু এবং মেঝে স্থান সবই চূড়ান্ত মেশিন পছন্দকে প্রভাবিত করে।
সরবরাহকারী প্রস্তাবের তুলনা করার জন্য রেফারেন্স ফ্রেমওয়ার্ক
যখন একজন সরবরাহকারী আপনাকে একটি উদ্ধৃতি পাঠায়, প্রযুক্তিগত শীটে সাধারণত নিম্নলিখিত পরামিতিগুলি অন্তর্ভুক্ত থাকে। নীচের কার্ডগুলি বিভিন্ন অফার জুড়ে আপনার তুলনা করা উচিত এমন পাঁচটি সংখ্যা দেখায়।
উপাদান
PE, PP, PVC, PA, বা যৌগ
PE, PP, PVC, PA, বা যৌগ
আউটপুট
লক্ষ্য কেজি/ঘন্টা এবং স্ক্রু গতি
লক্ষ্য কেজি/ঘন্টা এবং স্ক্রু গতি
এল/ডি অনুপাত
প্রক্রিয়ার ধরন দ্বারা নির্বাচিত
প্রক্রিয়ার ধরন দ্বারা নির্বাচিত
কম্প্রেশন অনুপাত
2:1 থেকে 4:1 সাধারণ পরিসর
2:1 থেকে 4:1 সাধারণ পরিসর
স্ক্রু উপাদান
নাইট্রেড বা দ্বিধাতু
নাইট্রেড বা দ্বিধাতু
উপাদান সামঞ্জস্য প্রথম আসে. নরম পিভিসি-র জন্য ডিজাইন করা স্ক্রু উচ্চ-ঘনত্বের পলিথিনের সাথে একই গলিত গুণমান সরবরাহ করবে না এবং ছুরিগুলির জন্য একটি স্ক্রু পাউডার বা রিগ্রিন্ডের সাথে লড়াই করতে পারে। আউটপুট লক্ষ্য তখন অনেক মেশিনকে বাতিল করে দেয়: একটি 60 মিমি একক স্ক্রু এক্সট্রুডার মোটর শক্তি নির্বিশেষে কম্পাউন্ডিং থ্রুপুট করার জন্য 75 মিমি সমান্তরাল টুইন স্ক্রুর সাথে প্রতিযোগিতা করতে পারে না। L/D অনুপাত এবং কম্প্রেশন অনুপাত আপনার পণ্যের উপর ভিত্তি করে প্রস্তাব করা উচিত, একটি আদর্শ ক্যাটালগের উপর ভিত্তি করে নয়, কারণ পাইপ, ফিল্ম এবং প্রোফাইলের জন্য বিভিন্ন গলে যাওয়া বক্ররেখা প্রয়োজন। অবশেষে, স্ক্রু উপাদান এবং পৃষ্ঠের চিকিত্সা নির্দেশ করে যে আগামী বছরগুলির জন্য আপনার কতটা রক্ষণাবেক্ষণ করা উচিত।
একক স্ক্রু বা টুইন স্ক্রু: একটি দ্রুত দুই-কলাম চেক
আপনি যদি এখনও দুটি সবচেয়ে সাধারণ কনফিগারেশনের মধ্যে সিদ্ধান্ত নিচ্ছেন, তাহলে এই সহজ তুলনা আপনার সরবরাহকারীর সাথে কথোপকথনের নির্দেশ দিতে পারে।
| একটি একক স্ক্রু এক্সট্রুডার চয়ন করুন যখন... আপনার উপাদানগুলি ভালভাবে সংমিশ্রিত পেলেট হিসাবে আসে, 800 kg/h এর নিচে আউটপুট গ্রহণযোগ্য, আপনার অগ্রাধিকার হল অপারেটিং সরলতা এবং কম প্রাথমিক বিনিয়োগ, এবং চূড়ান্ত পণ্যটি হল পাইপ, প্রোফাইল, ফিল্ম, বা স্ট্যান্ডার্ড পলিমার থেকে তৈরি শীট। | একটি টুইন স্ক্রু এক্সট্রুডার বেছে নিন যখন... আপনি পাউডার বা অ্যাডিটিভ সহ একটি রেসিপি খাওয়ান, আপনার উচ্চ বিচ্ছুরণ বা ডিভোলাটাইলাইজেশন প্রয়োজন, আপনি কম শিয়ারে কঠোর পিভিসি প্রক্রিয়া করেন, বা আপনি প্রতি ঘন্টায় কয়েকশ কিলোগ্রামে একটি মাস্টারব্যাচকে কম্পাউন্ড করছেন। |
সরবরাহকারীর অভিজ্ঞতাও গুরুত্বপূর্ণ। একটি প্রস্তুতকারক যেটি বিভিন্ন দেশে OEM এবং আফটারমার্কেট ব্যবহারকারীদের সরবরাহ করে তাদের কাছে ব্রিজিং, সার্জিং বা অকাল স্ক্রু পরিধানের মতো সাধারণ সমস্যার জন্য নথিভুক্ত সমাধানের সম্ভাবনা বেশি। উদাহরণস্বরূপ, মাইক্রোওয়েভ মেশিনারি 1990 সাল থেকে মার্কিন যুক্তরাষ্ট্র, জার্মানি, দুবাই, ভিয়েতনাম এবং থাইল্যান্ড সহ বাজারে স্ক্রু এবং ব্যারেল উপাদান সরবরাহ করেছে, যা তার প্রকৌশল দলকে বিভিন্ন জলবায়ু, কাঁচামাল এবং অপারেটর দক্ষতার স্তরের অধীনে পরিচালিত বাস্তব এক্সট্রুশন লাইন থেকে বিস্তৃত প্রতিক্রিয়া দেয়।
প্রতি কিলোগ্রাম আউটপুটের মূল্য অনুসারে কখনোই এক্সট্রুডার বেছে নেবেন না; স্ক্রু এবং ব্যারেল স্পেসিফিকেশন, সরবরাহকারীর প্রক্রিয়ার অভিজ্ঞতা এবং বিক্রয়োত্তর সমর্থন পাঁচ বছরের মালিকানার প্রকৃত খরচ নির্ধারণ করে।
এক্সট্রুডার রক্ষণাবেক্ষণ: স্ক্রু এবং ব্যারেল রক্ষা করা
একটি এক্সট্রুডার যা তিনটি শিফটের জন্য অবিচ্ছিন্নভাবে চলে তা আক্রমণাত্মক অবস্থার মুখোমুখি হয়: ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, উচ্চ ব্যারেল তাপমাত্রা এবং চক্রাকার তাপীয় চাপ। তাই স্ক্রু এবং ব্যারেলকে পরিবর্তনযোগ্য পরিধানের অংশ হিসাবে বিবেচনা করা হয়, স্থায়ী উপাদান নয়। তাদের পরিষেবা জীবন প্রক্রিয়াকৃত উপাদান, স্ক্রু ডিজাইন, ধাতুবিদ্যা এবং রক্ষণাবেক্ষণের রুটিনের উপর নির্ভর করে।
স্ক্রু বা ব্যারেলের মনোযোগের প্রয়োজন এমন সাধারণ লক্ষণগুলির মধ্যে রয়েছে আউটপুট চাপের ওঠানামা, ক্রমবর্ধমান গলিত তাপমাত্রা, নিম্ন পৃষ্ঠের গুণমান, কালো দাগ বা থ্রুপুট হঠাৎ কমে যাওয়া। একটি সহজ নিয়ম হল প্রতিটি পরিকল্পিত রক্ষণাবেক্ষণ স্টপে স্ক্রু ব্যাস এবং ব্যারেল বোর পরিমাপ করা এবং প্রস্তুতকারকের সহনশীলতা টেবিলের সাথে তাদের তুলনা করা। এটাও মনে রাখা দরকার যে মডুলার ডিজাইন রক্ষণাবেক্ষণের উন্নতি করতে পারে: ফিড সেকশন, ব্যারেল সেগমেন্ট এবং এমনকি স্ক্রু উপাদানগুলি সম্পূর্ণ উপাদান প্রতিস্থাপনের পরিবর্তে পৃথকভাবে প্রতিস্থাপন করা যেতে পারে, যা ডাউনটাইম এবং খরচ উভয়ই কম করে। আ প্রাক্তনplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system এই পদ্ধতির একটি বাস্তব উদাহরণ প্রদান করে।
পরিধান সুরক্ষা হল আরেকটি ক্রয়ের সিদ্ধান্ত যা রক্ষণাবেক্ষণ বাজেটের অন্তর্গত। নাইট্রাইডেড স্ক্রুগুলি স্ট্যান্ডার্ড উপাদানগুলি পরিচালনা করে, যখন একটি পরিধান-প্রতিরোধী খাদ আস্তরণের সাথে একটি দ্বিধাতুর ব্যারেল যখন লাইনটি ভরা বা পুনর্ব্যবহৃত উপাদান প্রক্রিয়া করে তখন পরিষেবা জীবনকে প্রসারিত করে। ব্যারেল প্রতিস্থাপনের জন্য শুরুতে সঠিক আস্তরণ বেছে নেওয়ার চেয়ে অনেক বেশি খরচ হয়, এই কারণেই অভিজ্ঞ OEMরা উপাদানের স্পেসিফিকেশন চূড়ান্ত করার আগে রেসিপি সম্পর্কে জিজ্ঞাসা করে।
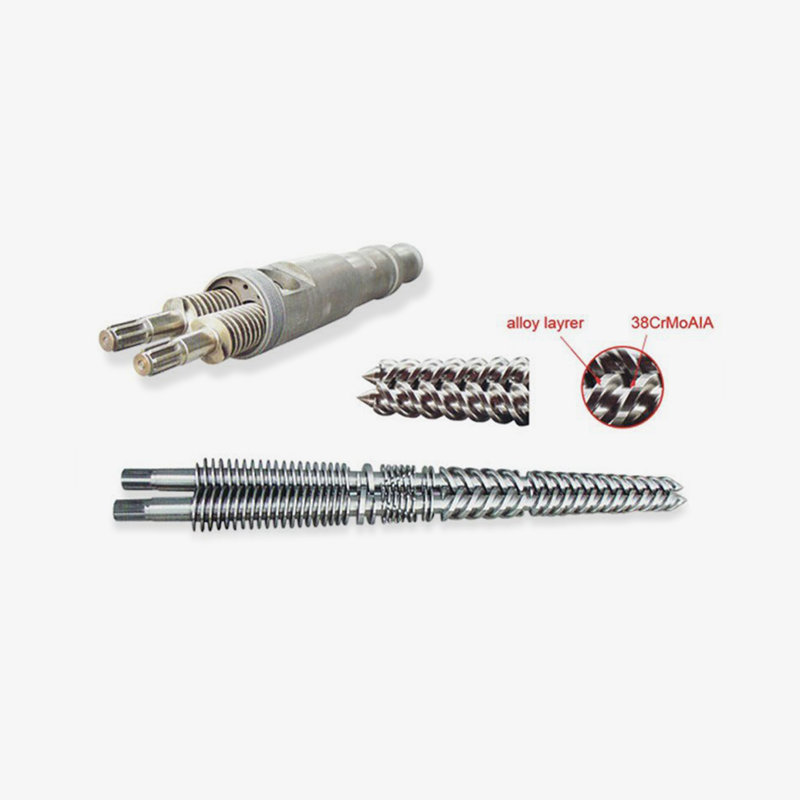 পরিধান-প্রতিরোধী খাদ আস্তরণের সঙ্গে বাইমেটালিক ব্যারেল ভরাট, পুনর্ব্যবহৃত বা ইঞ্জিনিয়ারিং প্লাস্টিকগুলি পরিচালনা করার সময় একটি দ্বিধাতুর অভ্যন্তরীণ স্তর পরিষেবা জীবনকে প্রসারিত করে। নির্ভুল যন্ত্র ঘর্ষণ এবং শক্তির ব্যবহার হ্রাস করে, এই ব্যারেলটিকে এক্সট্রুশন অ্যাপ্লিকেশনের চাহিদার জন্য একটি টেকসই আপগ্রেড করে তোলে। পণ্য দেখুন →
এক্সট্রুশনে সবচেয়ে লাভজনক রক্ষণাবেক্ষণের ক্রিয়া হল প্রতিরোধ: সঠিক ধাতুবিদ্যা বেছে নিন, নিয়মিত স্ক্রু এবং ব্যারেল ক্লিয়ারেন্সগুলি নিরীক্ষণ করুন এবং গিয়ারবক্স বা ডাউনস্ট্রিম সরঞ্জামগুলি ক্ষতিগ্রস্ত হওয়ার আগে পরিধানের অংশগুলি প্রতিস্থাপন করুন।
এক্সট্রুডার প্রস্তুতকারক, সরবরাহকারী এবং পাইকারী বিক্রেতারা: কী সন্ধান করবেন
যেহেতু এক্সট্রুডারগুলি স্ক্রু এবং ব্যারেল প্রযুক্তির চারপাশে তৈরি করা হয়, তাই আপনার সরবরাহকারীর গুণমানটি মেশিনের নকশার মতোই গুরুত্বপূর্ণ। "এক্সট্রুডার প্রস্তুতকারক" শব্দটি এমন একটি কোম্পানিকে নির্দেশ করতে পারে যেটি সম্পূর্ণ এক্সট্রুশন মেশিন তৈরি করে, যখন "স্ক্রু এবং ব্যারেল সরবরাহকারী" একটি উপাদান প্রস্তুতকারককে বর্ণনা করে যা সেই মেশিনগুলিকে ফিড করে। অনেক এক্সট্রুশন লাইন নির্মাতা তাদের স্ক্রু এবং ব্যারেল বিশেষ সরবরাহকারীদের কাছ থেকে কেনেন, যে কারণে মাইক্রোওয়েভ মেশিনারির মতো একটি ডেডিকেটেড স্ক্রু এবং ব্যারেল প্রস্তুতকারক মেশিন নির্মাতা, ইন্টিগ্রেটর এবং পরিবেশকদের জন্য একটি কৌশলগত অংশীদার হতে পারে।
প্লাস্টিক যন্ত্রপাতি শিল্পে, একই কোম্পানি প্রায়শই বিভিন্ন চ্যানেলের মাধ্যমে প্রস্তুতকারক, সরবরাহকারী এবং পাইকার হিসেবে কাজ করে। একটি OEM কারখানা ভলিউমে উপাদান কেনে, একটি আঞ্চলিক এজেন্ট পুনঃবিক্রয়ের জন্য ক্রয় করে এবং একটি শেষ ব্যবহারকারী প্ল্যান্ট অনিয়মিত বিরতিতে খুচরা যন্ত্রাংশ কেনে। একটি সক্ষম উপাদান প্রস্তুতকারকের তিনটি মোড পরিবেশন করতে সক্ষম হওয়া উচিত: সামঞ্জস্যপূর্ণ সহনশীলতার সাথে ভলিউম উত্পাদন, OEM মডেলগুলির জন্য কাস্টম ইঞ্জিনিয়ারিং এবং প্রতিস্থাপনের অর্ডারগুলির জন্য বিক্রয়োত্তর পরিষেবা৷ উদাহরণস্বরূপ, মাইক্রোওয়েভ মেশিনারি 10,000 বর্গ মিটারের চেয়ে বড় একটি ওয়ার্কশপ পরিচালনা করে, 60 জনের বেশি কর্মী নিয়োগ করে এবং মার্কিন যুক্তরাষ্ট্র, জার্মানি, দুবাই, ভিয়েতনাম এবং থাইল্যান্ডের মতো বাজারে রপ্তানি করে। এই স্কেল সংকেতগুলি প্রাসঙ্গিক কারণ তারা নির্দেশ করে যে কোম্পানিটি একক-বাজার স্তরের বাইরে দীর্ঘ সরবরাহ চেইন এবং গুণমান ডকুমেন্টেশন পরিচালনা করে।
একটি সম্ভাব্য এক্সট্রুডার সরবরাহকারীর মূল্যায়ন করার সময়, তিনটি নথির অনুরোধ করুন: স্ক্রু এবং ব্যারেলের জন্য উপাদান শংসাপত্র, সহনশীলতা পরিদর্শন প্রতিবেদন এবং আপনার নির্দিষ্ট অ্যাপ্লিকেশনে গ্রাহকদের কাছ থেকে একটি রেফারেন্স তালিকা৷ একটি প্রস্তুতকারক যেটি বছরের পর বছর ধরে আপনার ধরণের উত্পাদন পরিবেশন করেছে তার সাথে কাজ করা সহজ যেটি কেবল সাধারণ উদ্দেশ্য একক স্ক্রু মেশিন বোঝে। আপনি কোম্পানি প্রোফাইল এবং পণ্য বিভাগ পর্যালোচনা করতে পারেন প্রস্তুতকারকের অফিসিয়াল ওয়েবসাইট উপলব্ধ স্ক্রু, ব্যারেল, এবং মেশিন সমাধান পরিসীমা বুঝতে.
আপনি তাদের এক্সট্রুডার প্রস্তুতকারক, স্ক্রু এবং ব্যারেল সরবরাহকারী, বা যন্ত্রপাতি পাইকারী বিক্রেতা বলুন না কেন, নির্ধারক মানদণ্ড একই: উত্পাদন ক্ষমতা, গুণমান নিয়ন্ত্রণ, প্রয়োগের অভিজ্ঞতা এবং গ্রাহকের রেসিপির চারপাশে উপাদানগুলি প্রকৌশলী করার ইচ্ছা।
Extruder এর অর্থ এবং নির্বাচন সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
এক্সট্রুডার মানে একটি সাধারণ বাক্যে আচ্ছাদন কি?এক বাক্যে, একটি এক্সট্রুডার এমন একটি মেশিন যা ক্রমাগত গলিয়ে প্লাস্টিক বা অন্য কার্যকরী উপাদানকে ডাই এর মাধ্যমে একটি সামঞ্জস্যপূর্ণ আকৃতি তৈরি করে। দৈনন্দিন ফ্যাক্টরি ভাষায়, এটি এমন সরঞ্জাম যা পাইলট বা পাউডারকে আবার পাইপ, ফিল্ম, শীট, প্রোফাইল বা পেলেটে পরিণত করে। |
একটি এক্সট্রুডার কি ইনজেকশন ছাঁচনির্মাণ মেশিনের মতো?না। একটি এক্সট্রুডার দীর্ঘ, ধ্রুবক-ক্রস-সেকশন পণ্য তৈরির জন্য ক্রমাগত চালায়, যখন একটি ইনজেকশন ছাঁচনির্মাণ মেশিন একটি পৃথক অংশ দিয়ে একটি বন্ধ ছাঁচ পূরণ করতে চক্র চালায়। দুটি মেশিন একই স্ক্রু এবং ব্যারেল প্রযুক্তি ভাগ করে, কিন্তু তাদের আউটপুট, নিয়ন্ত্রণ যুক্তি, এবং টুলিং ভিন্ন। |
একটি একক স্ক্রু এবং একটি টুইন স্ক্রু এক্সট্রুডারের মধ্যে পার্থক্য কী?একটি একক স্ক্রু এক্সট্রুডার উপাদানটি বোঝাতে, গলতে এবং মিটার করতে একটি স্ক্রু ব্যবহার করে এবং এটি প্রি-কম্পাউন্ডেড পেলেটগুলির সাথে সবচেয়ে ভাল কাজ করে। একটি টুইন স্ক্রু এক্সট্রুডার দুটি গিয়ার-ম্যাচড স্ক্রু ব্যবহার করে যা আরও মিশ্রন, স্ব-পরিষ্কার এবং বসবাসের সময় নিয়ন্ত্রণ করে, এই কারণেই এটি কম্পাউন্ডিং, পিভিসি পাউডার প্রক্রিয়াকরণ এবং প্রতিক্রিয়াশীল এক্সট্রুশনের জন্য পছন্দ করা হয়। |
কি উপকরণ একটি extruder প্রক্রিয়া করতে পারেন?PE, PP, PVC, PS, ABS, PA, এবং PET সহ বেশিরভাগ থার্মোপ্লাস্টিক এক্সট্রুড করা যেতে পারে। এক্সট্রুডারগুলি রাবার যৌগ, খাদ্যের ময়দা, সিরামিক পেস্ট এবং নির্দিষ্ট ধাতুগুলিকে বিশেষ আকারে প্রক্রিয়া করে। সীমিত ফ্যাক্টর সাধারণত স্ক্রু এবং ব্যারেল নকশা, কারণ প্রতিটি উপাদান একটি নির্দিষ্ট প্রক্রিয়াকরণ তাপমাত্রা এবং শিয়ার সহনশীলতা আছে। |
একটি এক্সট্রুডার স্ক্রু এবং ব্যারেল কতক্ষণ স্থায়ী হয়?উপাদান, স্ক্রু গতি, ব্যারেল আস্তরণ এবং রক্ষণাবেক্ষণের রুটিনের উপর নির্ভর করে পরিষেবা জীবন প্রায় দুই থেকে আট বছরের মধ্যে। গ্লাস ফাইবার বা ক্যালসিয়াম কার্বোনেট সহ উচ্চ ঘষে ফেলা যৌগগুলি কয়েক বছরের মধ্যে একটি নাইট্রাইডেড ব্যারেল পরতে পারে, যখন একটি দ্বিধাতু ব্যারেল একই পরিস্থিতিতে অনেক বেশি সময় ধরে চলতে পারে। |
একটি এক্সট্রুডারে এল/ডি অনুপাত বলতে কী বোঝায়?L/D অনুপাত হল স্ক্রু ব্যাস দ্বারা ভাগ করা স্ক্রু কাজের দৈর্ঘ্য, যা 25:1 বা 40:1 এর মতো সংখ্যা হিসাবে প্রকাশ করা হয়। এটি নির্দেশ করে যে উপাদানটি ব্যারেলের ভিতরে গলে যাওয়া, মিশ্রিত করা এবং চাপ তৈরির জন্য কতটা সময় ব্যয় করে। একটি উচ্চতর L/D সাধারণত গলিত গুণমানকে উন্নত করে কিন্তু খরচ, বিদ্যুৎ খরচ এবং মেঝেতে স্থান বাড়ায়। |
উপাদান স্তরে এক্সট্রুডারের অর্থ বোঝা ভুল মেশিন কেনার বিরুদ্ধে সর্বোত্তম সুরক্ষা: স্ক্রু এবং ব্যারেল, ব্র্যান্ডের নাম নয়, সিদ্ধান্ত নিন যে আপনার এক্সট্রুশন লাইন দীর্ঘ মেয়াদে মসৃণভাবে চলবে কিনা।
এক্সট্রুডার অর্থ একটি অভিধান বাক্য থেকে একটি সম্পূর্ণ প্রযুক্তিগত ছবিতে পরিণত হয় একবার আপনি মেশিনের সংজ্ঞাটিকে এর স্ক্রু, ব্যারেল, তাপমাত্রা অঞ্চল এবং অ্যাপ্লিকেশনগুলির সাথে লিঙ্ক করেন। স্ক্রু এবং ব্যারেল সেই অংশগুলি থেকে যায় যা উত্পাদনশীলতা এবং অংশের গুণমান নির্ধারণ করে, তাই ক্রেতাদের তাদের গিয়ারবক্স বা মোটর মূল্যায়ন করার মতো যত্ন সহকারে মূল্যায়ন করা উচিত। আপনি একটি নতুন লাইনের পরিকল্পনা করছেন এমন একজন OEM, একজন ডিস্ট্রিবিউটর একটি খুচরা যন্ত্রাংশ ক্যাটালগ তৈরি করছেন, বা একজন রক্ষণাবেক্ষণ ব্যবস্থাপক একটি নির্ভরযোগ্য প্রতিস্থাপনের সন্ধান করছেন না কেন, প্রথমে আপনার এক্সট্রুডার জ্ঞানকে সুরক্ষিত করুন, তারপরে এমন একজন অংশীদারকে বেছে নিন যিনি সেই জ্ঞানটিকে মিলিত উপাদানগুলিতে অনুবাদ করতে পারেন৷
এক্সট্রুডারের অর্থ কার্যকর করার সবচেয়ে পরিষ্কার উপায় হল আপনি যে উপাদান এবং পণ্যটি তৈরি করতে চান তা দিয়ে শুরু করা, তারপর স্ক্রু জ্যামিতি, ব্যারেল স্পেসিফিকেশন এবং সরবরাহকারীর ক্ষমতার জন্য পিছনের দিকে কাজ করা যা বছরের পর বছর ধরে সেই আউটপুটগুলিকে নির্ভরযোগ্যভাবে সরবরাহ করবে।
নির্বাচিত ভারবহন প্রদর্শন


 浙公网安备 33090202000520 号
