


লেখক: Weibo
তারিখ: Sep 15, 2026
এক্সট্রুডারের অর্থ: প্রকার, কাজের নীতি এবং সম্পূর্ণ ক্রয় নির্দেশিকা
একটি মাঝারি আকারের পাইপ কারখানার একজন রক্ষণাবেক্ষণ প্রকৌশলী একবার তার এক্সট্রুশন লাইনের সামনে থামলেন এবং আমাদের এমন একটি প্রশ্ন জিজ্ঞাসা করলেন যা শোনার চেয়ে সহজ শোনায়। তিনি গিয়ারবক্স এবং ডাই হেডের মধ্যে মাউন্ট করা দীর্ঘ, উত্তপ্ত ব্যারেলটির দিকে ইঙ্গিত করে বলেছিলেন: "অপারেটর এটিকে এক্সট্রুডার বলে, কিন্তু যখন সে আমাকে জিজ্ঞাসা করে যে মেশিনটি আসলে কী করে, আমার 'এটি পাইপ তৈরি করে' এর চেয়ে আরও ভাল উত্তর চাই৷" সবচেয়ে দরকারী উত্তর হল যে একটি এক্সট্রুডার একটি ক্রমাগত গঠনকারী মেশিন৷ এটি আলগা প্লাস্টিকের দানা নেয়, একটি ঘূর্ণায়মান স্ক্রুর সাহায্যে একটি উত্তপ্ত ব্যারেলের ভিতরে সেগুলিকে গলিয়ে দেয় এবং তারপরে একটি নির্দিষ্ট ক্রস-সেকশন সহ একটি পণ্য তৈরি করতে একটি ডাইয়ের মাধ্যমে গলিত উপাদানকে বাধ্য করে।
গত কয়েক দশকে, স্ক্রু এক্সট্রুডার প্লাস্টিক প্রক্রিয়াকরণ শিল্পে উত্পাদন সরঞ্জামের সর্বাধিক ব্যবহৃত টুকরা হয়ে উঠেছে। জলের পাইপ, জানালার ফ্রেম, তারের নিরোধক, শপিং ব্যাগ, প্যাকেজিং ফিল্ম, ফোম শীট, এমনকি ইনজেকশন ছাঁচনির্মাণ মেশিনগুলিকে খাওয়ানো ছোরাগুলি তাদের জীবনের কোনও না কোনও সময়ে এক্সট্রুডারের মধ্য দিয়ে যায়। এই নিবন্ধটির উদ্দেশ্য হল এক্সট্রুডারের অর্থ একটি ব্যবহারিক উপায়ে ব্যাখ্যা করা: প্রথমে সংজ্ঞা, তারপর কাজের ক্রম, তারপর প্রধান মেশিনের ধরন, স্ট্যান্ডার্ড স্ক্রু এবং ব্যারেল পরিভাষাগুলি আপনি ডেটাশিটে দেখতে পাবেন এবং সবশেষে নির্বাচন এবং রক্ষণাবেক্ষণের পয়েন্টগুলি যা নির্ধারণ করে যে একটি এক্সট্রুশন লাইন মসৃণভাবে চলে নাকি মেরামতের দোকানে খুব বেশি সময় ব্যয় করে।
একটি এক্সট্রুডার একটি ক্রমাগত গঠনকারী মেশিন: এটি একটি ঘূর্ণায়মান স্ক্রু সহ একটি উত্তপ্ত ব্যারেলে প্লাস্টিকের দানাগুলিকে গলিয়ে দেয় এবং একটি ধ্রুবক ক্রস-সেকশন সহ একটি দীর্ঘ অংশ তৈরি করতে একটি ডাই দিয়ে গলতে বাধ্য করে।
এক্সট্রুডার মানে কি? একটি ব্যবহারিক সংজ্ঞা
অভিধানে, এক্সট্রুডার শব্দের একটি খুব বিস্তৃত অর্থ রয়েছে। এটি এমন একটি ব্যক্তি বা একটি মেশিনকে বর্ণনা করে যা কিছু এক্সট্রুড করে এবং উত্পাদনের পরিভাষায়, এক্সট্রুডার সংজ্ঞাটি সাধারণত এমন একটি মেশিনকে বোঝায় যা একটি ডাই এর মাধ্যমে জোর করে একটি উপাদানকে আকার দেয়। মেটাল এক্সট্রুডারগুলি প্রফাইল তৈরি করতে ডাই এর মাধ্যমে উত্তপ্ত অ্যালুমিনিয়াম বিলেটগুলিকে ধাক্কা দেয়; কাদামাটি এক্সট্রুডার ইট এবং টাইলস আকার; ফুড এক্সট্রুডারগুলি স্ন্যাকস এবং পাস্তা রান্না করে এবং আকার দেয়। প্লাস্টিক শিল্পে, তবে, এক্সট্রুডারের অর্থ একটি নির্দিষ্ট ধরণের মেশিনের সাথে শক্তভাবে সংযুক্ত হয়ে গেছে: স্ক্রু এক্সট্রুডার, কখনও কখনও এটিকে স্ক্রু-টাইপ এক্সট্রুডার বা স্ক্রু এক্সট্রুডার বলা হয়।
পার্থক্যটি গুরুত্বপূর্ণ কারণ একটি প্লাস্টিক এক্সট্রুডার ডাইয়ের মাধ্যমে উপাদান পুশ করার চেয়ে অনেক বেশি কাজ করে। এটি পলিমারকেও গলিয়ে দেয়, এতে সংযোজন মিশ্রিত করে, এটিকে ডিগ্যাস করে এবং চাপ তৈরি করে। যন্ত্রটি একটি অবিচ্ছিন্ন অপারেশনে এই কাজগুলি সম্পাদন করে। এটিই একটি সাধারণ পাম্প বা একটি ব্যাচ মিক্সার থেকে সত্যিকারের এক্সট্রুডারকে আলাদা করে। যখন একজন প্রকৌশলী বলেন "আমাদের এক্সট্রুডারে সমস্যা হচ্ছে," তখন তিনি সাধারণত পুরো স্ক্রু-এবং-ব্যারেল সমাবেশকে বোঝায়, এর ড্রাইভ, হিটিং এবং কন্ট্রোল সিস্টেম সহ।
মেশিনটিকে প্রক্রিয়া থেকে আলাদা করাও কার্যকর। এক্সট্রুশন ক্রমাগত গঠন প্রক্রিয়া; একটি এক্সট্রুডার হল সরঞ্জাম যা এটি সম্পাদন করে। অনেক এক্সট্রুশন লাইন আসলে একটি এক্সট্রুডার এবং অনেকগুলি ডাউনস্ট্রিম ইউনিটের চারপাশে তৈরি করা হয়: একটি ডাই, একটি ক্যালিব্রেটর, একটি কুলিং ট্রফ, একটি হাল-অফ এবং একটি কাটার। এই কারণে দুটি কারখানা উভয়ই একই পাইপ ব্যাস তৈরি করতে পারে এবং এখনও সম্পূর্ণ ভিন্ন লাইন রয়েছে, স্ক্রু ডিজাইন, ব্যারেল আস্তরণ এবং সহায়ক সরঞ্জামের উপর নির্ভর করে।
অবশেষে, এক্সট্রুডারের অর্থ একটি ইনজেকশন ছাঁচনির্মাণ মেশিনের সাথে বিভ্রান্ত করা উচিত নয়। উভয়ই একটি উত্তপ্ত ব্যারেলে একটি স্ক্রু ব্যবহার করে এবং উভয়ই থার্মোপ্লাস্টিক পদার্থগুলি প্রক্রিয়া করে, কিন্তু একটি ইনজেকশন ছাঁচনির্মাণ মেশিন মাঝে মাঝে কাজ করে: এটি স্ক্রুকে প্রতিদান দেয়, একটি বন্ধ ছাঁচ পূরণ করে, ছাঁচটি খোলে, অংশটি বের করে দেয় এবং চক্রটি পুনরাবৃত্তি করে। একটি এক্সট্রুডার একটি অবিচ্ছিন্ন গলিত প্রবাহ সরবরাহ করে এবং শুধুমাত্র স্থির অবস্থায় পৌঁছায় যখন স্ক্রু একটি স্থিতিশীল গতিতে ক্রমাগত ঘোরে এবং গলিত প্রবাহ সামঞ্জস্যপূর্ণ হয়। এই স্থির-রাষ্ট্রের প্রয়োজনীয়তা বোঝা এক্সট্রুশন সম্পর্কে অন্য সবকিছু বোঝার দিকে প্রথম পদক্ষেপ।
প্লাস্টিকের মধ্যে, একটি এক্সট্রুডার একটি ক্রমাগত স্ক্রু-চালিত মেশিন যা চাপে পলিমার গলে, মিশ্রিত এবং নিষ্কাশন করে; স্ক্রু-এবং-ব্যারেল জোড়া, একা ডাই নয়, পুরো প্রক্রিয়াটি কতটা ভাল করে তা নির্ধারণ করে।
কিভাবে একটি এক্সট্রুডার কাজ করে? কাজের নীতি
প্রতিটি স্ক্রু এক্সট্রুডার, ব্র্যান্ড বা আকার নির্বিশেষে, একই শারীরিক নীতিতে কাজ করে: একটি স্ক্রু শক্তভাবে লাগানো ব্যারেলের ভিতরে ঘোরে, দানাদার পলিমারকে সামনে টেনে নিয়ে যায় যখন তাপ এবং ঘর্ষণ এটিকে নরম করে। যদি ব্যারেলটি স্বচ্ছ হয় এবং আপনি স্ক্রু চ্যানেলে জুম করতে পারেন, তাহলে আপনি দেখতে পাবেন প্লাস্টিক একটি ক্রমাগত সর্পিল তরঙ্গ হিসাবে চলমান। ফড়িং থেকে মরা পর্যন্ত সেই ছোট যাত্রার মধ্যে পাঁচটি স্বতন্ত্র পর্যায় ঘটে।
গ্রানুল থেকে গলা পর্যন্ত পাঁচটি ধাপ
- খাওয়ানো। ঘূর্ণায়মান স্ক্রু উপাদানটিকে সামনে টেনে নিয়ে যাওয়ার সাথে সাথে ফড়িং থেকে ছুরি বা পাউডার স্ক্রু চ্যানেলে পড়ে। ফিড জোন, তার গভীর ফ্লাইট সহ, মেশিনে কতটা উপাদান প্রবেশ করতে পারে তা নির্ধারণ করে।
- গলে যাওয়া। ঘূর্ণায়মান স্ক্রু এবং ব্যারেল প্রাচীরের মধ্যে ঘর্ষণ, এবং ব্যারেল হিটার থেকে তাপ, পলিমার গলতে শুরু করে। কম্প্রেশন জোনে, চ্যানেলের আয়তন ছোট হয়ে গেলে, গ্রানুলগুলি গরম ব্যারেল পৃষ্ঠের বিরুদ্ধে সংকুচিত হয় এবং একটি গলিত ফিল্ম বিকাশ করে।
- মেশানো। গলে যেতে থাকে, এবং স্ক্রু ফ্লাইটগুলি শিয়ার তৈরি করে যা গলিত পদার্থ, রঙ্গক, ফিলার এবং ফাইবারগ্লাসকে সমানভাবে ছড়িয়ে দেয়।
- মিটারিং। মিটারিং জোনে, চ্যানেলটির একটি ধ্রুবক অগভীর গভীরতা রয়েছে। এখানে স্ক্রু একটি ধনাত্মক-স্থানচ্যুতি পাম্প হিসাবে কাজ করে, যা একটি স্থিতিশীল, চাপ-নিয়ন্ত্রিত গলিত প্রবাহ ডেলিভারি করে।
- গঠন মরে. ব্যারেলের শেষে, ডাই খোলার মাধ্যমে গলতে বাধ্য করা হয়, যা পণ্যটিকে তার আকার দেয়। ডাউনস্ট্রিম সরঞ্জামগুলি উঠতি প্রোফাইল টানে, ঠান্ডা করে এবং কেটে দেয়।
যে উপাদানগুলি সিকোয়েন্সকে সম্ভব করে তোলে
প্রতিটি পর্যায় একটি নির্দিষ্ট যান্ত্রিক উপাদানের উপর নির্ভর করে। ব্যারেল হল একটি পুরু, শক্ত ইস্পাত টিউব যাতে উপাদান থাকে এবং তাপ শোষণ করে। স্ক্রু হল চলমান উপাদান যা প্লাস্টিককে বোঝায় এবং গুঁজে দেয়; এর ব্যাস এবং দৈর্ঘ্য-থেকে-ব্যাস অনুপাত মূলত আউটপুট এবং গলে যাওয়া গুণমান নিয়ন্ত্রণ করে। ড্রাইভ সিস্টেম, সাধারণত একটি গিয়ারবক্স সহ একটি এসি মোটর, টর্ক এবং স্ক্রু গতি নির্ধারণ করে। ব্যারেলের চারপাশে হিটিং ব্যান্ডগুলি স্টার্টআপে অতিরিক্ত তাপ সরবরাহ করে এবং ব্যারেল তাপমাত্রা নিয়ন্ত্রণ করে, যখন গলিত শিয়ার বেশি থাকে তখন কুলিং ফ্যান বা জলের চ্যানেলগুলি অতিরিক্ত তাপ সরিয়ে দেয়। ডাই হল চূড়ান্ত শেপিং অরিফিস, এবং ডাই ফিল্টার দূষণের সামনে একটি স্ক্রিন চেঞ্জার বা ব্রেকার প্লেট। এই সমস্ত উপাদান একসাথে কাজ করতে হবে কারণ পলিমার একক ব্লক হিসাবে গলে না; এটি ক্রমান্বয়ে গলে যায়, এবং একটি পর্যায়ে যে কোনো ঝামেলা পরবর্তী প্রতিটি পর্যায়ে অবস্থার পরিবর্তন করে।
যখন মেশিনটি স্বাভাবিকভাবে চলছে, তখন ডাইতে গলিত প্রবাহ অভিন্ন হয় এবং স্ক্রুটির প্রতি বিপ্লবের আউটপুট স্থিতিশীল থাকে। যখন উপাদানগুলির মধ্যে একটি ব্যর্থ হতে শুরু করে, প্রথম লক্ষণগুলি প্রায় সর্বদা আউটপুট, চাপ বা গলিত তাপমাত্রার তারতম্য হিসাবে উপস্থিত হয়। এই কারণেই অভিজ্ঞ রক্ষণাবেক্ষণ দলগুলি দৃশ্যমান পণ্য ত্রুটিগুলির জন্য অপেক্ষা করার পরিবর্তে চাপ পরিমাপক এবং মোটর অ্যাম্পেরেজ রিডআউটগুলি দেখে।
স্ক্রু জ্যামিতি বসবাসের সময় এবং শিয়ার রেট নিয়ন্ত্রণ করে। একটি মৃদু সংকোচন অনুপাত সহ একটি দীর্ঘ স্ক্রু একটি দীর্ঘ থাকার সময় এবং কম শিয়ার রেট দেয়, যা তাপ-সংবেদনশীল উপকরণ যেমন PVC-এর জন্য আদর্শ। একটি খাড়া সংকোচন অনুপাত সহ একটি ছোট স্ক্রু একটি উচ্চ শিয়ার রেট প্রয়োগ করে, যা মিশ্রণকে উন্নত করে কিন্তু গলে যাওয়া তাপমাত্রা বাড়ায়। এই ট্রেড-অফটি পরবর্তী অধ্যায়ে বর্ণিত প্রতিটি স্ক্রু প্রকারে কার্যকর হয়।
সমস্ত এক্সট্রুডার একই পাঁচ-পর্যায়ের ক্রম অনুসরণ করে: খাওয়ানো, গলানো, মিশ্রিত করা, পরিমাপ করা এবং ডাই গঠন করা; যে কোনো পর্যায়ে একটি ভারসাম্যহীনতা অবিলম্বে আউটপুট ওঠানামা বা গলে-তাপমাত্রার প্রবাহ হিসাবে দেখায়।
এক্সট্রুডারের প্রধান প্রকার এবং প্রতিটি নামের অর্থ কী
ব্যবহারিক কথোপকথনে, "আপনার কি ধরনের এক্সট্রুডার আছে?" প্রায় সবসময় স্ক্রু বিন্যাস বোঝায়. স্ক্রু হল সেই অংশ যা মেশিনটিকে এর নাম দেয়: একক-স্ক্রু এক্সট্রুডার, টুইন-স্ক্রু এক্সট্রুডার, প্ল্যানেটারি-রোলার এক্সট্রুডার বা রাম এক্সট্রুডার। প্রতিটি নকশা বিদ্যমান কারণ এটি একটি ভিন্ন প্রক্রিয়াকরণ সমস্যার সমাধান করে, এবং ভুল একটি নির্বাচন করা আউটপুট সীমিত করবে বা উপাদানের ক্ষতি করবে।
একক-স্ক্রু এক্সট্রুডার
একক-স্ক্রু এক্সট্রুডার হল বিশ্বের সবচেয়ে সাধারণ প্রকার এবং বেশিরভাগ লোকেরা যখন "এক্সট্রুডার" বলে তখন মেশিনটিকে বোঝায়। এটি একটি ব্যারেলে ঘোরানো একটি স্ক্রু নিয়ে গঠিত, সাধারণত একটি মসৃণ বোর বা একটি খাঁজযুক্ত ফিড অংশ সহ। এর সুবিধাগুলি হল সাধারণ নির্মাণ, কম খরচে, সহজ অপারেশন, এবং পলিথিন, পলিপ্রোপিলিন এবং পলিস্টাইরিনের মতো সু-সংজ্ঞায়িত উপকরণগুলির জন্য নির্ভরযোগ্য আউটপুট। বেশিরভাগ পাইপ, প্রোফাইল, ফিল্ম এবং শীট লাইন একক-স্ক্রু এক্সট্রুডার ব্যবহার করে কারণ এই পণ্যগুলি নিবিড় মিশ্রণের পরিবর্তে স্থিতিশীল গলিত ডেলিভারি প্রয়োজন।
একক-স্ক্রু মেশিনের জন্য স্ক্রু ডিজাইন একটি ক্লাসিক তিন-জোন জ্যামিতি অনুসরণ করে: ফিড জোন, কম্প্রেশন জোন এবং মিটারিং জোন। প্রতিটি জোনের গভীরতা এবং দৈর্ঘ্য কম্প্রেশন অনুপাতকে সংজ্ঞায়িত করে, যা সাধারণত সাধারণ-উদ্দেশ্য পলিমারের জন্য 2:1 এবং 3.5:1 এর মধ্যে থাকে। একটি সঠিকভাবে নির্বাচিত স্ক্রু দিয়ে, একটি একক-স্ক্রু এক্সট্রুডার একটি খুব স্থিতিশীল গলিত চাপ সরবরাহ করতে পারে, তবে এটি একটি মাঝারি মিক্সার; ফিলার এবং রঙ্গকগুলি খারাপভাবে ছড়িয়ে যেতে পারে যদি না স্ক্রুতে অতিরিক্ত মিশ্রণ উপাদান থাকে। অনেক প্রসেসরের জন্য, উত্তর হল একক স্ক্রু এবং ব্যারেলকে আলাদা উৎস থেকে না করে একটি বিশেষজ্ঞ প্রস্তুতকারকের কাছ থেকে মিলিত জোড়া হিসাবে কেনা।
 স্থিতিশীল এক্সট্রুশনের জন্য মিলিত একক স্ক্রু এবং ব্যারেল সেট এই সরবরাহকারী PE পাইপ, ফিল্ম এবং শীটের মতো দীর্ঘমেয়াদী অ্যাপ্লিকেশনগুলিতে স্থিতিশীল গলিত চাপের জন্য ডিজাইন করা মিলে যাওয়া একক স্ক্রু এবং ব্যারেল জোড়া অফার করে। যথার্থ-মেশিনযুক্ত খাদ ইস্পাত নির্মাণ ধারাবাহিক প্লাস্টিকাইজিং এবং হ্রাস পরিধান সমর্থন করে। পণ্য দেখুন →
একক-স্ক্রু মেশিনের জন্য সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে পিই ওয়াটার পাইপ, পিপিআর পাইপ, পলিথিন ফিল্ম, পিপি শীট, পিএস প্রোফাইল এবং তারের নিরোধক। এই কাজগুলিতে, মেশিনটি দীর্ঘ সময়ের জন্য একটি উপাদান চালায় এবং স্ক্রু প্রোফাইলটি একা সেই উপাদানটির সাথে সংযুক্ত থাকে।
টুইন-স্ক্রু এক্সট্রুডার: সমান্তরাল এবং শঙ্কুযুক্ত
যখন অ্যাপ্লিকেশনটি পাউডারের আরও ভাল মিশ্রণ বা সরাসরি পরিচালনার দাবি করে, তখন একটি টুইন-স্ক্রু এক্সট্রুডার সাধারণত ভাল উত্তর হয়। নামটি বলে, মেশিনটির একটি ব্যারেলে পাশাপাশি দুটি স্ক্রু রয়েছে; স্ক্রুগুলি ইন্টারমেশিং বা অ-ইন্টারমেশিং, সহ-ঘূর্ণায়মান বা পাল্টা-ঘোরানো হতে পারে। থার্মোপ্লাস্টিক কম্পাউন্ডিংয়ের জন্য, সবচেয়ে সাধারণ ব্যবস্থা হল ইন্টারমেশিং সহ-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু। ফিগার-এইট বোর এবং সেলফ-ওয়াইপিং স্ক্রু প্রোফাইলগুলি একটি একক-স্ক্রু মেশিনের তুলনায় অনেক কম থাকার সময় সহ পৃষ্ঠের ভাল পুনর্নবীকরণ এবং উচ্চ মিশ্রণ দক্ষতা দেয়। আমাদের আগের প্রযুক্তিগত নিবন্ধ ব্যাখ্যা করে যে কীভাবে সমান্তরাল টুইন-স্ক্রু প্রযুক্তি দক্ষ উপাদান মেশানো, পরিবহণ এবং প্রক্রিয়াকরণ অর্জন করে ধাপে ধাপে বিস্তারিত।
শঙ্কুযুক্ত টুইন-স্ক্রু এক্সট্রুডার ভিন্নভাবে কাজ করে। স্ক্রুগুলি ফিডের প্রান্তে প্রশস্ত এবং স্রাবের প্রান্তে সংকীর্ণ হয় এবং ব্যারেল এই শঙ্কুযুক্ত আকৃতির সাথে মেলে। এই নকশাটি ধীরে ধীরে উপাদানকে সংকুচিত করে, যা মৃদু, কম শিয়ার গলে যায়। শঙ্কুযুক্ত টুইন-স্ক্রু মেশিনগুলি কঠোর পিভিসি পাইপ এবং প্রোফাইলের জন্য ব্যাপকভাবে ব্যবহৃত হয়, কারণ পিভিসি তাপ এবং শিয়ারের জন্য সংবেদনশীল; শঙ্কুযুক্ত জ্যামিতি গলিত তাপমাত্রা কম রাখে এবং এখনও কম স্ক্রু গতিতে উচ্চ আউটপুট সরবরাহ করে।
 মৃদু পিভিসি প্রক্রিয়াকরণের জন্য শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল শঙ্কুযুক্ত টুইন স্ক্রু এবং ব্যারেল অ্যাসেম্বলিগুলি কঠোর পিভিসি পাইপ এবং প্রোফাইলগুলির জন্য কম-শিয়ার গলানো আদর্শ প্রদান করে। অপ্টিমাইজড জ্যামিতি সহ উচ্চ-মানের খাদ ইস্পাত শক্তি খরচ এবং রক্ষণাবেক্ষণ খরচ কমানোর সাথে সাথে মিশ্রণের অভিন্নতা উন্নত করে। পণ্য দেখুন →
প্রসেসরগুলির জন্য, ব্যবহারিক পার্থক্যটি সংক্ষিপ্ত করা যেতে পারে: সমান্তরাল টুইন স্ক্রুগুলি সর্বোত্তম মিশ্রিত হয় এবং যৌগ, মাস্টারব্যাচ এবং পেলেটগুলির জন্য আদর্শ; শঙ্কুযুক্ত টুইন স্ক্রু আলতোভাবে গলে যায় এবং পিভিসি পাউডার এবং প্রোফাইলের জন্য আদর্শ। টুলিং এবং স্ক্রু জোড়া দুটি প্রকারের মধ্যে বিনিময়যোগ্য নয়, এমনকি যখন বাইরের ব্যাস একই হয়, কারণ টেপার জ্যামিতি প্রতিটি মেশিন মডেলের জন্য অনন্য।
প্ল্যানেটারি রোলার এক্সট্রুডার
একটি প্ল্যানেটারি রোলার এক্সট্রুডার হল একটি বিশেষ নকশা যা একটি একক স্ক্রু এবং একটি জোড়া স্ক্রুর মধ্যে মাঝামাঝি জায়গা দখল করে। প্রধান স্ক্রু, যাকে সান রোল বা কেন্দ্রীয় টাকু বলা হয়, বেশ কয়েকটি ছোট গ্রহের টাকু দ্বারা বেষ্টিত থাকে যা একটি খাঁজযুক্ত ভিতরের প্রাচীর সহ একটি ব্যারেলের ভিতরে ঘোরে। ফলাফলটি একটি কম্প্যাক্ট দৈর্ঘ্যে একটি খুব বড় তাপ-বিনিময় পৃষ্ঠ। উপাদানটি একই তাপমাত্রায় অনেক ছোট ফাঁকে শিয়ার করা হয়, যা উচ্চ যান্ত্রিক শিয়ার ছাড়াই চমৎকার তাপীয় অভিন্নতা দেয়। এই মেশিনগুলি প্রায়শই ফিল্ম এবং শীট লাইনে গলিত পাম্প হিসাবে কাজ করে, বা স্ক্রিন চেঞ্জারের ঠিক আগে একটি চূড়ান্ত মিশ্রণের পর্যায় হিসাবে কাজ করে, যেখানে তারা একটি আপস্ট্রিম একক স্ক্রু দ্বারা ছেড়ে যাওয়া সমষ্টি এবং তাপমাত্রার পার্থক্যগুলি সরিয়ে দেয়।
রাবার এবং ফোম প্রক্রিয়াকরণে ব্যবহৃত বিশেষ এক্সট্রুডার
রাবার এক্সট্রুডার, যাকে ওয়ার্ম-ফিড বা কোল্ড-ফিড রাবার স্ক্রুও বলা হয়, রাবার যৌগগুলির জন্য ডিজাইন করা হয়েছে; ইলাস্টোমার অতিরিক্ত গরম এড়াতে তাদের গভীর ফ্লাইট এবং কম গতি রয়েছে। ফোমযুক্ত পলিথিনের জন্য, প্রসেসরগুলি একটি EPE ফোম এক্সট্রুশন স্ক্রু-ব্যারেল সেট ব্যবহার করে, যা একটি স্থিতিশীল চাপে গলে যাওয়া এজেন্টগুলিকে ইনজেকশন দেওয়ার জন্য অপ্টিমাইজ করা হয়। এছাড়াও রাম এক্সট্রুডার রয়েছে, যেগুলি PTFE বা UHMWPE-এর মতো উপাদানের একটি শক্ত ব্লককে ঘূর্ণায়মান স্ক্রুর পরিবর্তে পিস্টনের সাহায্যে এগিয়ে দেয়। এই মেশিনগুলি স্ক্রু মেশিনের মতো পলিমারকে গলিয়ে দেয় না; তারা উচ্চ চাপ এবং একটি উত্তপ্ত মৃত্যুর উপর নির্ভর করে।
| এক্সট্রুডার টাইপ | স্ক্রু ব্যবস্থা | সাধারণ L/D অনুপাত | জন্য সবচেয়ে উপযুক্ত | সাধারণ পণ্য |
|---|---|---|---|---|
| একক স্ক্রু | একটি ব্যারেলে একটি স্ক্রু | 20:1 থেকে 34:1 | স্ট্যান্ডার্ড পলিমারের জন্য স্থির গলিত ডেলিভারি | পাইপ, প্রোফাইল, ছায়াছবি, শীট, তারের আবরণ |
| সমান্তরাল টুইন-স্ক্রু | দুটি ইন্টারমেশিং সহ-ঘূর্ণায়মান স্ক্রু | 28:1 থেকে 48:1 | তীব্র মিশ্রণ এবং যৌগিক | Masterbatch, যৌগ, পুনর্ব্যবহৃত pellets |
| শঙ্কুযুক্ত টুইন-স্ক্রু | দুটি অভিসারী পাল্টা ঘূর্ণন screws | 16:1 থেকে 25:1 | তাপ-সংবেদনশীল পাউডারের মৃদু গলে যাওয়া | অনমনীয় পিভিসি পাইপ, প্রোফাইল, কাঠ-প্লাস্টিকের যৌগ |
| প্ল্যানেটারি রোলার | গ্রহ উপগ্রহ সহ কেন্দ্রীয় টাকু | 5:1 থেকে 15:1 | তাপ চিকিত্সা এবং একজাতকরণ দ্রবীভূত করা | গলিত পাম্প হিসাবে ফিল্ম এবং শীট লাইন |
| রাবার কোল্ড-ফিড | একটি গভীর ফ্লাইটেড স্ক্রু | 8:1 থেকে 16:1 | আনভালকানাইজড রাবার যৌগ বহির্ভূত করা | রাবার সীল, টায়ার উপাদান, gaskets |
| রাম এক্সট্রুডার | পিস্টন ড্রাইভ, ঘূর্ণায়মান স্ক্রু নেই | প্রযোজ্য নয় | উচ্চ-সান্দ্রতা পলিমার যা সবেমাত্র গলে | PTFE এবং UHMWPE রড, টিউব, প্রোফাইল |
একটি এক্সট্রুডারের নাম আপনাকে এর স্ক্রু বিন্যাস বলে, এবং এই বিন্যাসটি নির্ধারণ করে যে এটি কোন উপাদানটি প্রক্রিয়া করতে পারে, এটি যে মিশ্রণ শক্তি সরবরাহ করতে পারে এবং পণ্যের আকার অর্থনৈতিকভাবে বজায় রাখতে পারে।
স্ক্রু এবং ব্যারেল: মূল উপাদান যা একটি এক্সট্রুডারকে সংজ্ঞায়িত করে
মেশিন ডিজাইনার এবং অভিজ্ঞ রক্ষণাবেক্ষণকারী উভয়ই আপনাকে বলবে যে আসল এক্সট্রুডার হল স্ক্রু এবং ব্যারেল। মোটর, গিয়ারবক্স এবং হিটিং সিস্টেম শুধুমাত্র স্ক্রু ঘুরানোর জন্য এবং ব্যারেলটিকে সঠিক তাপমাত্রায় রাখার জন্য বিদ্যমান। যদি স্ক্রু এবং ব্যারেল জোড়া খারাপভাবে কাজ করে, তবে নিচের দিকের কিছুই এটি ঠিক করতে পারে না। এই অধ্যায়ে জ্যামিতি, উপকরণ এবং প্রসেসিং উইন্ডোগুলি ব্যাখ্যা করে যা সংজ্ঞায়িত করে যে কীভাবে একটি স্ক্রু-ব্যারেল সেট বোঝা উচিত।
স্ক্রু জ্যামিতি: ব্যাস, L/D অনুপাত, এবং কম্প্রেশন অনুপাত
যেকোন এক্সট্রুডার ডেটাশীটে প্রথম সংখ্যাটি হল স্ক্রু ব্যাস, সাধারণত মিলিমিটারে দেওয়া হয়। উদাহরণস্বরূপ, একটি 75 মিমি একক-স্ক্রু এক্সট্রুডার মানে স্ক্রুটির বাইরের ব্যাস 75 মিমি; আউটপুট ক্ষমতা ব্যাসের বর্গক্ষেত্রের সাথে মোটামুটি স্কেল করে, তাই একটি 90 মিমি স্ক্রু একই স্ক্রু গতিতে উল্লেখযোগ্যভাবে বেশি আউটপুট প্রদান করতে পারে। দ্বিতীয় সংখ্যাটি হল L/D অনুপাত, ব্যারেলের দৈর্ঘ্য এবং স্ক্রু ব্যাসের অনুপাত। 30 এর L/D অনুপাত সহ একটি 75 মিমি স্ক্রু মানে কার্যকর ব্যারেলের দৈর্ঘ্য 2250 মিমি। দীর্ঘতর মেশিনগুলি একটি দীর্ঘ বসবাসের সময় এবং আরও মিশ্রিত দৈর্ঘ্য প্রদান করে, যা উপযোগী হয় যখন সংযোজনগুলিকে ধীরে ধীরে অন্তর্ভুক্ত করা আবশ্যক।
কম্প্রেশন রেশিও হল ফিড জোনে চ্যানেলের গভীরতার সাথে মিটারিং জোনে চ্যানেলের গভীরতার অনুপাত। এটি স্ক্রু বরাবর ভ্রমণ করার সময় উপাদানটি কতটা দৃঢ়ভাবে চেপে যায় তা প্রতিনিধিত্ব করে। একটি সাধারণ সাধারণ-উদ্দেশ্য স্ক্রু এর কম্প্রেশন অনুপাত 2.5:1 থেকে 3:1 থাকে। অনুপাত খুব কম হলে, গলিত যথেষ্ট চাপ দেওয়া হয় না এবং আউটপুট বৃদ্ধি পায়; যদি এটি খুব বেশি হয়, তবে গলে যাওয়া অতিরিক্ত গরম হয়ে যায় এবং পলিমার হ্রাস পায়।
ব্যারেল নির্মাণ এবং অভ্যন্তরীণ লাইনিং
ব্যারেলে উচ্চ চাপ থাকতে হবে, সমানভাবে তাপ পরিচালনা করতে হবে এবং পরিধান প্রতিরোধ করতে হবে। ছোট এক্সট্রুডারগুলি বোরে নাইট্রাইডিং ট্রিটমেন্ট সহ শক্ত ইস্পাত দিয়ে তৈরি এক-টুকরা ব্যারেল ব্যবহার করে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী পদার্থগুলি চালিত বড় মেশিন এবং যন্ত্রগুলি একটি দ্বিধাতু ব্যারেল ব্যবহার করে: একটি শক্তিশালী ইস্পাত খোল যা খুব শক্ত অভ্যন্তরীণ আস্তরণের সাথে সেন্ট্রিফিউগাল ঢালাই বা সিন্টারিং দ্বারা প্রয়োগ করা হয়। সবচেয়ে সাধারণ আস্তরণের উপকরণ হল উচ্চ-ক্রোমিয়াম আয়রন এবং টংস্টেন কার্বাইড অ্যালয়।
ব্যারেলে পরিধান সাধারণত ফিড জোনে প্রথমে প্রদর্শিত হয় কারণ উপাদানটি এখনও সেখানে শক্ত থাকে এবং ছোরাগুলির মাধ্যমে উচ্চ ঘর্ষণ তৈরি করে। গ্লাস-ফাইবার-রিইনফোর্সড উপকরণের জন্য, উচ্চ পরিধানের অঞ্চলটি প্রায়শই মিটারিং জোনে স্থানান্তরিত হয়, যেখানে গলে যাওয়ার গতি বেশি এবং ফাইবার ধাতুকে ক্ষয় করে। ক্ষয়, যা PVC বা নির্দিষ্ট শিখা প্রতিরোধক প্রক্রিয়া করার সময় সাধারণ যা অ্যাসিডিক গ্যাস নির্গত করে, পুরো ব্যারেলের দৈর্ঘ্যকে আক্রমণ করে। নাইট্রাইডেড স্টিল, বাইমেটালিক হাই-ক্রোমিয়াম এবং বাইমেটালিক টংস্টেন কার্বাইডের মধ্যে সঠিক পছন্দ শুধুমাত্র বাজেটের উপর নয়, উপাদান রেসিপির উপর নির্ভর করে।
 ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং ক্ষয়কারী উপাদানের জন্য বাইমেটালিক স্ক্রু এবং ব্যারেল টংস্টেন কার্বাইড বা নিকেল-ভিত্তিক অ্যালয় সহ বাইমেটালিক স্ক্রু এবং ব্যারেল বিকল্পগুলি গ্লাস-ফাইবার-রিইনফোর্সড এবং ক্ষয়কারী প্লাস্টিকের জন্য দীর্ঘ পরিষেবা জীবন সরবরাহ করে। HRC60-70 পর্যন্ত কঠোরতা প্রতিস্থাপনের ফ্রিকোয়েন্সি হ্রাস করে এবং অবিচ্ছিন্ন উচ্চ-তাপমাত্রা অপারেশনকে সমর্থন করে। পণ্য দেখুন →
স্ক্রু ইস্পাত গ্রেড একই দর্শন অনুসরণ করে. নাইট্রাইডেড স্ক্রুগুলিকে গ্যাস-নাইট্রাইডিং ট্রিটমেন্টে শক্ত করা হয় এবং স্ট্যান্ডার্ড পলিমারের জন্য কম খরচে সমাধান প্রদান করে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগগুলির জন্য, ফ্লাইটের প্রান্তগুলিতে শক্ত মুখযুক্ত বাইমেটালিক স্ক্রু, বা একটি সম্পূর্ণ প্রতিরক্ষামূলক আবরণ, পরিষেবার জীবনকে উল্লেখযোগ্যভাবে প্রসারিত করে। কিছু প্রসেসর একটি বিনিময়যোগ্য স্ক্রু ডিজাইন বেছে নেয়, যাকে মডুলার স্ক্রুও বলা হয়, যাতে একই মেশিন শুধুমাত্র স্ক্রু পরিবর্তন করে বিভিন্ন পণ্যের রেসিপি চালাতে পারে, একটি পদ্ধতি যা রক্ষণাবেক্ষণকেও সহজ করে।
প্রক্রিয়াকরণ উইন্ডো নির্বাচন করা: কেন ব্যারেল তাপমাত্রা সেটিংস উপাদান অনুসরণ করুন
ব্যারেল তাপমাত্রা সেটপয়েন্ট কখনোই নির্বিচারে হয় না; তারা পলিমার প্রক্রিয়াকরণ উইন্ডো অনুসরণ করে. প্রতিটি থার্মোপ্লাস্টিক তুলনামূলকভাবে সংকীর্ণ সীমার মধ্যে নরম হয় এবং গলে যায় এবং এই সীমার বাইরে পড়ে দৃশ্যমান মানের সমস্যা তৈরি করে। ব্যারেল খুব ঠান্ডা হলে, দ্রবীভূত করা সান্দ্র এবং অস্থির থাকে, যার ফলে পণ্যটিতে ক্রমবর্ধমান আউটপুট এবং গলিত কণিকা তৈরি হয় না। যদি ব্যারেল খুব গরম হয়, পলিমার হ্রাস পায় এবং পণ্যটি হলুদ, ভঙ্গুর, বা ধুয়ে-মুছে ধূসর হয়ে যায়। এই কারণে, এক্সট্রুডারের যেকোন অর্থপূর্ণ সংজ্ঞায় হপার থেকে ডাই পর্যন্ত নিয়ন্ত্রিত তাপমাত্রার পথের ধারণা অন্তর্ভুক্ত।
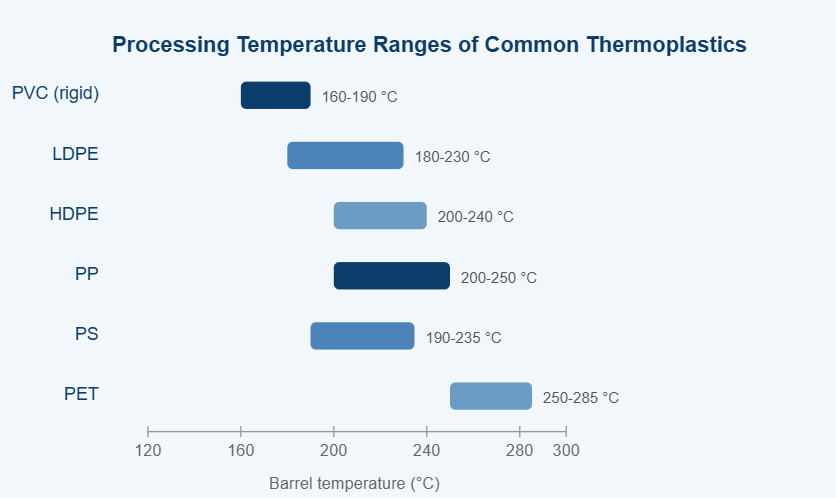
স্ক্রু এক্সট্রুডারে প্রক্রিয়াকৃত ছয়টি সাধারণ থার্মোপ্লাস্টিকের জন্য সাধারণ ব্যারেল তাপমাত্রার জানালা। প্রকৃত সেটপয়েন্টগুলি বসবাসের সময়, স্ক্রু ডিজাইন এবং স্টেবিলাইজার প্যাকেজের উপর নির্ভর করে।
উপরের চার্টটি ছয়টি থার্মোপ্লাস্টিকের জন্য আনুমানিক ব্যারেল তাপমাত্রার উইন্ডোগুলির তুলনা করে যা নিয়মিতভাবে একক-স্ক্রু এবং টুইন-স্ক্রু এক্সট্রুডারগুলিতে প্রক্রিয়া করা হয়। চার্টের প্রথম বার্তাটি হল যে সাধারণ পণ্য প্লাস্টিকগুলি বিনিময়যোগ্য নয়; প্রতিটি রজন তার নিজস্ব তাপমাত্রা অঞ্চল দাবি করে। PVC নীচের প্রান্তে বসে কারণ এটি প্রায় 200°C পচতে শুরু করে, হাইড্রোক্লোরিক অ্যাসিড মুক্ত করে এবং দ্রুত বিবর্ণ হয়ে যায়। পলিথিন একটি ক্ষমাশীল এবং প্রশস্ত জানালাকে ঢেকে রাখে, যে কারণে LDPE একজন শিক্ষানবিশের জন্য বের করার জন্য সবচেয়ে সহজ উপাদান হিসেবে রয়ে গেছে। ফিল্মে গলিত ক্রিস্টাল এড়াতে HDPE-এর জন্য LDPE-এর তুলনায় একটু বেশি ব্যারেল সেটপয়েন্ট প্রয়োজন। পলিপ্রোপিলিন অবক্ষয়ের আগে একইভাবে আচরণ করে, কিন্তু এর তীক্ষ্ণ গলনাঙ্কের মানে হল যে মাত্র কয়েক ডিগ্রির পরিবর্তন গলিত প্রবাহকে স্পষ্টভাবে পরিবর্তন করতে পারে। পলিস্টাইরিন তাপমাত্রার ক্ষেত্রেও ক্ষমাশীল তবে বড় মেশিনে ভাল বায়ুচলাচলের প্রয়োজন হয়। PET-এর জন্য সর্বোচ্চ তাপমাত্রা প্রয়োজন, এবং এক্সট্রুশনের আগে সাবধানে শুকানো প্রয়োজন কারণ আর্দ্রতা পলিমার চেইনকে হাইড্রোলাইজ করে এবং সান্দ্রতা হ্রাস করে। বিভিন্ন জানালা সরাসরি স্ক্রু ডিজাইনকে প্রভাবিত করে: নিম্ন-তাপমাত্রার উপাদানগুলি উচ্চ শিয়ার সহ্য করে, যখন উচ্চ-তাপমাত্রার উপকরণগুলি একটি নিম্ন শিয়ার প্রোফাইল এবং একটি দীর্ঘ মিটারিং জোন দাবি করে। অতএব, যখন একই মেশিনে একটি প্রসেসর PVC থেকে PP-তে পরিবর্তিত হয়, তখন প্রস্তাবিত অনুশীলন হল নতুন পলিমারের জন্য ডিজাইন করা স্ক্রু-ব্যারেল সেটটি প্রতিস্থাপন করা। কাঁচামালের ওঠানামা, যেমন বিভিন্ন আণবিক ওজন, আদর্শ উইন্ডোকে স্থানান্তরিত করে, তাই একজন অভিজ্ঞ অপারেটর সর্বদা গলিত তাপমাত্রার প্রবণতার দিকে মনোযোগ দেয়, কেবল ব্যারেল সেটপয়েন্টে নয়। সংক্ষেপে, চার্ট ব্যাখ্যা করে কেন একটি এক্সট্রুডারের স্ক্রু এবং ব্যারেল কখনই এক-আকার-ফিট-সব হয় না।
পরিধান-প্রতিরোধী বিকল্প এবং পৃষ্ঠ চিকিত্সা
নাইট্রেড কেস
শক্ত নাইট্রোজেন পৃষ্ঠ; কম খরচে; পরিষ্কার পিই এবং পিপি প্রক্রিয়াকরণের জন্য উপযুক্ত।
বাইমেটালিক উচ্চ-ক্রোমিয়াম আস্তরণের
সুষম পরিধান এবং জারা প্রতিরোধের; ট্যাল্ক- এবং ক্যালসিয়াম-কার্বনেট-ভরা যৌগগুলির জন্য মানক।
বাইমেটালিক টংস্টেন-কারবাইড আস্তরণ
গ্লাস-ফাইবার এবং খনিজ-ভরা ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ জন্য শীর্ষ পরিধান প্রতিরোধের.
পরিবর্তনযোগ্য পরিধান উপাদান সঙ্গে মডুলার স্ক্রু
প্রসেসরদের জন্য যারা ঘন ঘন রেসিপি পরিবর্তন করে এবং কম প্রতিস্থাপন খরচ চায়।
এই বিকল্পগুলির মধ্যে পছন্দ একটি মেশিনের মালিকানার মোট খরচ পরিবর্তন করে। একটি নাইট্রাইডেড ব্যারেল পুরানো পৃষ্ঠটি ছিঁড়ে এবং পুনরায় নাইট্রাইডিং করে মেরামত করা যেতে পারে, তবে একটি জীর্ণ টংস্টেন-কারবাইড আস্তরণের জন্য সাধারণত একটি নতুন ব্যারেলের প্রয়োজন হয়। বিপরীতভাবে, গ্লাস-ফাইবার যৌগগুলি চালিত একটি বড় আউটপুট মেশিন সাধারণত একটি একক উত্পাদন মৌসুমের মধ্যে একটি টাংস্টেন-কারবাইড আস্তরণের ফেরত দেয়, কারণ ডাউনটাইম হ্রাস করা হয়।
স্ক্রু এবং ব্যারেল একটি একক কাজ জোড়া; জ্যামিতি, ইস্পাত গ্রেড, এবং পৃষ্ঠ চিকিত্সা সবই পলিমার এবং এর ফিলারগুলির সাথে মিলিত হওয়া আবশ্যক এবং প্রক্রিয়াকরণ তাপমাত্রা চার্ট সেই পছন্দের মানচিত্র।
এক্সট্রুডারের সাধারণ শিল্প অ্যাপ্লিকেশন
এক্সট্রুডারগুলি প্রায় প্রতিটি প্লাস্টিক উত্পাদন খাতে উপস্থিত হয়, তবে তারা যে কাজগুলি সম্পাদন করে তা দুটি পরিবারে বিভক্ত করা যেতে পারে: একটি ফিনিশড প্রোফাইলের সরাসরি আকার দেওয়া এবং উপাদানগুলির মিশ্রণ যা পরে গুলি, ফিল্ম বা অন্যান্য সেমিফিনিশড পণ্যগুলিতে গঠিত হয়। সরঞ্জামের ডেটাশিট পড়ার সময় আপনার আবেদনটি কোন পরিবারের অন্তর্গত তা বোঝা অপরিহার্য।
| ফিনিশড প্রোফাইলের ডাইরেক্ট শেপিং
| চক্রবৃদ্ধি এবং পুনরুদ্ধার
|
একটি কার্যকর নিয়ম: যদি পণ্যটিকে একটি সুনির্দিষ্ট ক্রস-সেকশন বজায় রাখতে হয়, তবে স্থিতিশীল আউটপুটের জন্য পরিচিত একটি এক্সট্রুডার টাইপ বেছে নিন এবং সেই একক পণ্যের জন্য ডিজাইন করা একটি স্ক্রু ব্যবহার করুন; যদি পণ্যটি একটি পেলেট বা যৌগ হয় যার সঠিক রচনাটি তার আকারের চেয়ে বেশি গুরুত্বপূর্ণ, তবে নিবিড় মিশ্রণ সহ একটি মেশিন চয়ন করুন এবং স্ক্রু পরিবর্তনের জন্য আরও রক্ষণাবেক্ষণের সময় দিন।
ফোম এক্সট্রুশন একটি বিশেষ উল্লেখের দাবি রাখে কারণ এটি দুটি পরিবারকে একত্রিত করে। একটি EPE ফোম স্ক্রু-ব্যারেল সেট প্রথমে পলিমারকে সম্পূর্ণরূপে গলতে হবে, তারপর গলতে একটি শারীরিক ব্লোয়িং এজেন্ট ইনজেকশন করতে হবে এবং তারপর ডাই প্রস্থান না হওয়া পর্যন্ত গলিতটিকে উচ্চ চাপে রাখতে হবে। পুরো স্ক্রু প্রোফাইলটি এই চাপের পথের জন্য অপ্টিমাইজ করা হয়েছে, যে কারণে ফোমযুক্ত পলিথিনের প্রসেসরগুলি স্ট্যান্ডার্ড PE স্ক্রু চালায় না।
এক্সট্রুশন অ্যাপ্লিকেশন সরাসরি আকার এবং মিশ্রণ-নিবিড় যৌগিক মধ্যে বিভক্ত; ভুল মেশিন পরিবার নির্বাচন করার অর্থ প্রথম দিন থেকে পণ্য, স্ক্রু এবং রক্ষণাবেক্ষণের সময়সূচীর সাথে লড়াই করা।
কিভাবে ডান এক্সট্রুডার, স্ক্রু এবং ব্যারেল নির্বাচন করবেন
একটি এক্সট্রুডার নির্বাচন করা, বা এর স্ক্রু এবং ব্যারেল প্রতিস্থাপন করা একটি সিদ্ধান্ত যা অনুমান করার পরিবর্তে ডেটাশিট নম্বর দিয়ে করা উচিত। পাঁচটি কারণ বেশিরভাগ ওজন বহন করে।
- উপাদান রেসিপি এবং ফর্ম: রজন প্রকার, সংযোজন, ফিলার, পুনর্ব্যবহৃত সামগ্রী এবং ফিডটি ভার্জিন পেলেট বা পাউডার কিনা।
- আউটপুট লক্ষ্য: প্রয়োজনীয় kg/h, যা ন্যূনতম স্ক্রু ব্যাস এবং ড্রাইভ শক্তি সংজ্ঞায়িত করে। স্ক্রু ব্যাস দ্বিগুণ করা একই স্ক্রু গতিতে পাম্পিং ক্ষমতাকে প্রায় চারগুণ করে।
- দ্রবীভূত মানের প্রয়োজনীয়তা: দেয়ালের বেধ, ফিলার বিতরণ এবং রঙের উপর সহনশীলতা; দাবী সহনশীলতা একটি দীর্ঘ L/D অনুপাত এবং সম্ভবত একটি বাধা বা মিশ্রণ স্ক্রু জন্য কল.
- পরিধান এবং জারা পরিবেশ: ক্ষয়কারী ফিলার যেমন গ্লাস ফাইবার, ট্যাল্ক এবং টাইটানিয়াম ডাই অক্সাইড এবং ক্ষয়কারী উপজাত যেমন পিভিসি পচন গ্যাস, নাইট্রাইড এবং বাইমেটালিক পদার্থের মধ্যে সিদ্ধান্ত নেয়।
- বিদ্যমান মেশিন ইন্টারফেস: ফ্ল্যাঞ্জের মাত্রা, কেন্দ্ররেখার উচ্চতা, ড্রাইভ কীওয়ে, হিটিং জোন এবং কন্ট্রোল সফ্টওয়্যার অবশ্যই হুবহু মেলে।
| ফ্যাক্টর | কি যাচাই করতে হবে | একটি ভুল পছন্দের পরিণতি |
|---|---|---|
| পলিমার রেসিপি | গলে যাওয়া প্রবাহ সূচক, সংযোজন, ফিলার শতাংশ, অবনতি | অতিরিক্ত গরম, স্ক্রু পরিধান, বা দুর্বল বিচ্ছুরণ |
| আউটপুট | একটি প্রদত্ত স্ক্রু গতি এবং পিছনের চাপে kg/h | লাইন উৎপাদন লক্ষ্যে পৌঁছাতে পারে না |
| এল/ডি অনুপাত | রেসিপির জন্য দৈর্ঘ্য-থেকে-ব্যাসের অনুপাত প্রয়োজন | সংক্ষিপ্ত এল/ডি মানে অস্থির গলন; দীর্ঘ L/D তাপ ক্ষতির ঝুঁকি |
| কম্প্রেশন অনুপাত | পলিমার প্রকার এবং বাল্ক ঘনত্বের সাথে মিল | জর্জরিত, জ্বলন্ত বা গলিত কণিকা |
| সুরক্ষা পরেন | ব্যারেলের জন্য আস্তরণের ধরন এবং স্ক্রুটির মুখোমুখি | ধাতব কণার সাথে পণ্যের অকাল পরিধান এবং দূষণ |
| জ্যামিতিক ফিট | ব্যাস, সামগ্রিক দৈর্ঘ্য, কীওয়ে, হিটার জোন, ফ্ল্যাঞ্জ | মেশিন ইনস্টল করা যাবে না বা লিক গলে যাবে |
একটি স্ক্রু এবং ব্যারেল প্রস্তুতকারকের সাথে কাজ করা
যেহেতু স্ক্রু এবং ব্যারেল কাস্টম অংশ, সেরা ফলাফলগুলি এমন একজন প্রস্তুতকারকের সাথে কাজ করার মাধ্যমে আসে যিনি উদ্ধৃত করার আগে সঠিক প্রশ্ন জিজ্ঞাসা করেন। একজন দক্ষ প্লাস্টিক যন্ত্রপাতি উপাদান প্রস্তুতকারক মেশিনের ব্র্যান্ড, স্ক্রু ব্যাস, L/D অনুপাত, আউটপুট টার্গেট, আপনি যে পলিমার এবং অ্যাডিটিভগুলি চালান এবং বর্তমান ব্যর্থতার মোড, পরিধান, ক্ষয় বা দুর্বল মিশ্রণের জন্য জিজ্ঞাসা করবে। তাদের সঠিক অঙ্কন পরিমাপের বিষয়েও একমত হওয়া উচিত, কারণ অর্ধ মিলিমিটারের একটি মাত্রা আউটপুট এবং গলে যাওয়ার আচরণ পরিবর্তন করতে পারে। অনেক রপ্তানি বাজারে, মধ্যবর্তী পাইকারদের মার্কআপ এড়াতে প্রসেসররা সরাসরি প্রস্তুতকারকের কাছ থেকে স্ক্রু-ব্যারেল সেট কিনে থাকে এবং তারা একই সময়ে আবেদন সমর্থন পায়।
আমাদের নিজস্ব ওয়ার্কশপে, যা 1990 সালে প্রতিষ্ঠিত হয়েছিল এবং মার্কিন যুক্তরাষ্ট্র, জার্মানি, দুবাই, ভিয়েতনাম এবং থাইল্যান্ডে গ্রাহকদের পরিষেবা দিয়েছে, আমরা প্রায়শই একই ভুল দেখতে পাই: একটি প্রসেসর একজন সরবরাহকারীর কাছ থেকে একটি সম্পূর্ণ এক্সট্রুডার মেশিন কেনে এবং পরে একটি ভিন্ন উৎস থেকে স্ক্রু-ব্যারেল সেট ক্রয় করে, সেগুলি বিনিময়যোগ্য হবে বলে আশা করে। অনুশীলনে, সঠিক রেডিয়াল ক্লিয়ারেন্স এবং ফ্লাইট সহনশীলতা সহ স্ক্রু এবং ব্যারেল সেটগুলি অবশ্যই একটি মিলিত জোড়া হিসাবে তৈরি করতে হবে। যখন তারা মিলে যায়, প্রতি বিপ্লবের আউটপুট স্থিতিশীল থাকে এবং মেশিনটি শান্তভাবে চলে; যখন তারা না থাকে, আপনি ক্রমবর্ধমান, তাপমাত্রার ওঠানামা এবং দ্রুত পরিধান লক্ষ্য করেন।
একটি স্ক্রু-ব্যারেল সেট নির্বাচন করা পাঁচটি সংখ্যা দিয়ে শুরু হয়: উপাদান, আউটপুট, গলে যাওয়া গুণমান, পরিধানের পরিবেশ এবং মেশিন ইন্টারফেস; এটি একটি কাস্টম-মিলিত উপাদানগুলির সাথে শেষ হয়।
রক্ষণাবেক্ষণ, পরিধান এবং পরিষেবা জীবন
এমনকি একটি সঠিকভাবে নির্বাচিত এক্সট্রুডারও শেষ হয়ে যায়। স্ক্রু এবং ব্যারেল হল যোগাযোগের মেশিনের অংশ, এবং স্ক্রুর প্রতিটি বিপ্লব ব্যারেল প্রাচীরের বিরুদ্ধে এবং উপাদানের বিরুদ্ধে অল্প পরিমাণে ঘর্ষণ তৈরি করে। আসল প্রশ্নটি পরিধান ঘটবে কিনা তা নয় তবে কত দ্রুত এবং কোন অঞ্চলে।
সবচেয়ে সাধারণ পরিধান প্রক্রিয়া
- ফিলার থেকে ঘর্ষণকারী পরিধান: গ্লাস ফাইবার, ক্যালসিয়াম কার্বনেট, ট্যালক এবং টাইটানিয়াম ডাই অক্সাইড ব্যারেলের ভিতরে স্যান্ডপেপারের মতো কাজ করে।
- অ্যাসিডিক উপজাত থেকে ক্ষয়কারী পরিধান: পিভিসি পচন হাইড্রোক্লোরিক অ্যাসিড প্রকাশ করে; শিখা-প্রতিরোধী এবং কিছু জৈব-ভিত্তিক পলিমার অন্যান্য আক্রমনাত্মক যৌগ নির্গত করে।
- মিসলাইনমেন্ট, বাঁকানো স্ক্রু বা অতিরিক্ত সাইড লোডের কারণে ধাতু থেকে ধাতুর যোগাযোগ; এটি উভয় অংশ ধ্বংস করার দ্রুততম উপায়।
- মিটারিং জোনে ক্ষয় এবং উচ্চ গলিত বেগ থেকে ফ্লাইট প্রান্ত, সবচেয়ে বেশি চাঙ্গা যৌগ বা উচ্চ-তাপমাত্রা রজনে দৃশ্যমান।
পরিধান নির্দেশ করে যে লক্ষণ
- একই স্ক্রু গতি এবং পিছনের চাপে আউটপুট 10% বা তার বেশি কমে যায়।
- গলিত তাপমাত্রা সেটপয়েন্টের পরিবর্তন ছাড়াই ওঠানামা করতে শুরু করে।
- পণ্যের বেধের ভিন্নতা দেখা যায়, বিশেষ করে ডাইয়ের একপাশে।
- গলে কালো দাগ বা গাঢ় রেখা দেখা দেয়; জীর্ণ পকেটে আটকে থাকা উপাদান সময়ের সাথে সাথে হ্রাস পায়।
- স্ক্রু জ্যাম, অস্বাভাবিক শব্দ, বা উচ্চ মোটর অ্যাম্পেরেজ যান্ত্রিক হস্তক্ষেপ নির্দেশ করে।
একটি প্রাথমিক প্রতিরোধমূলক রক্ষণাবেক্ষণ রুটিন
- উপাদানের উপর নির্ভর করে প্রতি 6 থেকে 12 মাসে ফিড, কম্প্রেশন এবং মিটারিং জোনে স্ক্রুর বাইরের ব্যাস এবং ব্যারেল বোরের ব্যাস পরিমাপ করুন।
- প্রতি স্ক্রু বিপ্লবের আউটপুট রেকর্ড রাখুন; একটি ধীর নিম্নগামী প্রবণতা একটি একক পরিমাপের চেয়ে বেশি নির্ভরযোগ্য।
- শাটডাউন করার আগে মেশিনটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করুন, বিশেষ করে যখন পিভিসি বা অন্যান্য ক্ষয়কারী সামগ্রী চালানো হয়।
- গোলাকার বা ফাটলের জন্য স্ক্রু ফ্লাইট প্রান্ত এবং স্কোরিং বা রুক্ষ পৃষ্ঠের জন্য ব্যারেল বোর পরিদর্শন করুন।
- গিয়ারবক্স এবং ব্যারেলের মধ্যে প্রান্তিককরণ পরীক্ষা করুন এবং স্ক্রুটি সোজা কিনা তা যাচাই করুন।
- প্রতিস্থাপন যন্ত্রাংশের একটি নির্ভরযোগ্য সরবরাহকারীর সাথে কাজ করুন এবং একটি অতিরিক্ত স্ক্রু-ব্যারেল সেট ক্রিটিক্যাল লাইনের জন্য প্রস্তুত রাখুন।
রুটিন রক্ষণাবেক্ষণ পরিষেবার জীবনকে প্রসারিত করে, তবে শেষ পর্যন্ত প্রতিটি স্ক্রু এবং ব্যারেল সেট একটি সীমাতে পৌঁছে যায়। শিল্পের একটি সাধারণ নিয়ম হল যে একটি নাইট্রাইডেড স্ক্রু ভাল অবস্থায় এক থেকে দুই বছর স্থায়ী হয়; একটি বাইমেটালিক স্ক্রু ঘষিয়া তুলিয়া ফেলিতে সক্ষম সেবা তিন থেকে পাঁচ বছর বা তার বেশি স্থায়ী হতে পারে। যখন ব্যারেলের বোরটি মূল মাত্রার বাইরে প্রায় 0.3 থেকে 0.5 মিমি পর্যন্ত বড় করা হয়, তখন একটি নতুন মিলে যাওয়া সেট সাধারণত পুনর্নির্মাণের চেয়ে বেশি লাভজনক হয়।
একটি এক্সট্রুডারে পরিধান একটি জরুরী নয়; এটি একটি স্বাভাবিক অবস্থা যা সঠিক উপাদান নির্বাচন এবং একটি সাধারণ পরিমাপের রুটিন দ্বারা ট্র্যাক করা, চারপাশে পরিকল্পনা করা এবং ধীর করা যায়।
Extruders সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
এই প্রশ্নগুলি অপারেটর এবং ক্রয়কারী দলগুলি প্রায়শই জিজ্ঞাসা করে যখন তারা এক্সট্রুশন দিয়ে শুরু করে।
একটি extruder এর সহজ সংজ্ঞা কি?
সহজ কথায়, প্লাস্টিক উৎপাদনে এক্সট্রুডারের অর্থ হল এমন একটি মেশিন যা ক্রমাগত ক্রস-সেকশন সহ একটি দীর্ঘ পণ্য তৈরি করতে ডাই এর মাধ্যমে প্লাস্টিক উপাদানগুলিকে গলিয়ে পাম্প করে। একটি বাক্যে: কাঁচামাল একদিকে যায়, গলিত এবং চাপযুক্ত উপাদান অন্য দিকে বেরিয়ে আসে এবং উত্তপ্ত ব্যারেলের ভিতরে একটি স্ক্রু ধাক্কা এবং মিশ্রিত করে। একই শব্দটি ধাতব এক্সট্রুশনে ব্যবহৃত হয়, তবে প্লাস্টিকগুলিতে, "এক্সট্রুডার" প্রায় সর্বদা একটি ব্যারেল এবং একটি ঘূর্ণমান স্ক্রু সহ একটি স্ক্রু এক্সট্রুডারকে বোঝায়।
একটি এক্সট্রুডার এবং একটি ইনজেকশন ছাঁচনির্মাণ মেশিনের মধ্যে পার্থক্য কী?
একটি এক্সট্রুডার ক্রমাগত কাজ করে এবং অবিরাম প্রোফাইল, ফিল্ম, শীট বা পেলেট তৈরি করে। একটি ইনজেকশন ছাঁচনির্মাণ মেশিন মাঝে মাঝে কাজ করে: এটি একটি স্ক্রু দিয়ে পলিমার গলিয়ে দেয়, একটি বন্ধ ছাঁচে গলিত করে, চাপ ধরে রাখে, তারপর ছাঁচটি খুলে দেয় এবং অংশটি বের করে দেয়। অনেক প্রসেসর উভয় প্রকারের মালিক। একটি ইনজেকশন ছাঁচনির্মাণ মেশিনের স্ক্রু-ব্যারেল সেট একই রকম তবে সাধারণত ছোট এবং পারস্পরিক আন্দোলনের জন্য ডিজাইন করা হয়, তাই এটিকে কেবল এক্সট্রুডার স্ক্রু দিয়ে প্রতিস্থাপন করা যায় না।
একটি এক্সট্রুডারের ভিতরে স্ক্রু আসলে কী করে?
স্ক্রুটির তিনটি কাজ রয়েছে: কঠিন উপাদানকে সামনে নিয়ে যান, এটি গলিয়ে দিন এবং চাপ তৈরি করুন। এটি দেখতে একটি সাধারণ সর্পিলের মতো, তবে এর চ্যানেলের গভীরতা, ফ্লাইট পিচ এবং দৈর্ঘ্য নির্ধারণ করে যে ঘর্ষণ দ্বারা কতটা তাপ উৎপন্ন হয়, কতটা ভাল সংযোজন মিশ্রিত হয় এবং আউটপুট কতটা স্থিতিশীল। কম্প্রেশন অনুপাতের একটি ছোট পরিবর্তন গলিত তাপমাত্রাকে বেশ কয়েকটি ডিগ্রী দ্বারা পরিবর্তন করতে পারে, যে কারণে স্ক্রুটিকে মেশিনের হৃদয় হিসাবে বিবেচনা করা হয়।
কোন উপকরণ একটি এক্সট্রুডারে প্রক্রিয়া করা যেতে পারে?
বেশিরভাগ থার্মোপ্লাস্টিক: PE, PP, PVC, PS, ABS, PA, PET, এবং অনেক কপোলিমার, সেইসাথে রাবার যৌগ এবং খাদ্য শিল্পে কিছু খাদ্য পেস্ট পণ্য। সীমিত কারণগুলি হল গলিত প্রবাহ, তাপীয় স্থিতিশীলতা এবং ব্যারেলের ক্ষয়। পিভিসি-র মতো তাদের গলনাঙ্কের কাছে পচনশীল উপাদানগুলির জন্য কম-শিয়ার স্ক্রু ডিজাইনের প্রয়োজন হয়; খুব উচ্চ গলিত সান্দ্রতা সহ উপকরণ, যেমন PTFE, একটি সাধারণ স্ক্রুর পরিবর্তে বিশেষ রাম-টাইপ সরঞ্জাম প্রয়োজন।
একক স্ক্রু বা টুইন স্ক্রু: কোনটি ভাল?
কোনটিই সর্বজনীনভাবে ভালো নয়; দুই ধরনের বিভিন্ন প্রশ্নের উত্তর। আপনার কাজ যদি সাধারণ পাইপ বা ফিল্ম প্রোডাকশন হয়, তাহলে একটি একক-স্ক্রু এক্সট্রুডার কম খরচে এবং পরিচালনা করা সহজ। আপনার যদি পলিমারে রঙ্গক, ফিলার বা পুনর্ব্যবহৃত সামগ্রী মেশানোর প্রয়োজন হয়, বা আপনি ছুরির পরিবর্তে পাউডার খাওয়ান, একটি টুইন-স্ক্রু এক্সট্রুডার আরও কার্যকর। পিভিসি পাউডারের জন্য, সারা বিশ্বের অনেক প্রসেসর একটি শঙ্কুযুক্ত টুইন স্ক্রু বেছে নেয় কারণ এটি উচ্চ আউটপুটে মৃদু গলন প্রদান করে। "ভাল" শব্দটি আপনার রেসিপি, আউটপুট লক্ষ্য এবং পণ্য সহনশীলতার উপর নির্ভর করে।
এক্সট্রুডার স্ক্রু এবং ব্যারেল কতক্ষণ স্থায়ী হয়?
উপাদানের ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং ক্ষয়কারী বিষয়বস্তু, ব্যারেলের তাপমাত্রা, স্ক্রু গতি এবং মেশিনটি কতটা যত্ন সহকারে রক্ষণাবেক্ষণ করা হয় তার উপর নির্ভর করে পরিষেবা জীবন এক বছরের কম থেকে পাঁচ বছরেরও বেশি হয়। নাইট্রাইডেড ব্যারেলের সাহায্যে গ্লাস-ফাইবার রিইনফোর্সড যৌগগুলি চালানোর ফলে প্রায়ই এক মৌসুমের মধ্যে দৃশ্যমান পরিধান তৈরি হয়; একই পরিসেবাতে একটি দ্বিধাতুর টংস্টেন-কারবাইড আস্তরণ কয়েকগুণ বেশি স্থায়ী হতে পারে। স্মার্ট পদ্ধতি হল পর্যায়ক্রমে স্ক্রু ব্যাস এবং ব্যারেল বোর পরিমাপ করা এবং আউটপুট ড্রপ বা পুরুত্বের তারতম্য দেখা দিলে সেটটি প্রতিস্থাপন করা।
এক্সট্রুডারের ব্যবহারিক সংজ্ঞা হল একটি ক্রমাগত গলে যাওয়া এবং পাম্পিং মেশিন এবং এর আসল পরিচয় এর ভিতরে থাকা স্ক্রু-ব্যারেল জোড়া দ্বারা নির্ধারিত হয়।
এক্সট্রুডারের অর্থ বোঝার জন্য পলিমার ইঞ্জিনিয়ারিংয়ে ডিগ্রির প্রয়োজন হয় না, তবে সঠিক মানসিক মডেলের প্রয়োজন হয়। একবার আপনি মেশিনটিকে একটি অবিচ্ছিন্ন পাঁচ-পর্যায়ের পাইপলাইন হিসাবে দেখেন: খাওয়ানো, গলানো, মিশ্রিত করা, মিটারিং এবং ডাই ফর্মিং, প্রতিটি ডেটাশিট, প্রতিটি অতিরিক্ত অংশের তালিকা এবং প্রতিটি সমস্যা সমাধানের কথোপকথন আরও স্বচ্ছ হয়ে ওঠে।
একক-স্ক্রু ব্যারেল, সমান্তরাল যমজ, কোনিকাল টুইন, প্ল্যানেটারি এবং বাইমেটালিক স্ক্রু-ব্যারেল সেট তৈরিতে তিন দশকেরও বেশি অভিজ্ঞতার সাথে, আমাদের কোম্পানি প্লাস্টিকের যন্ত্রপাতি নির্মাতা এবং প্লাস্টিক প্রসেসরগুলিতে একক উপাদান এবং সম্পূর্ণ স্ক্রু-ব্যারেল সমাধান সরবরাহ করে। যদি আপনার বর্তমান লাইনটি ক্রমবর্ধমান আউটপুট, অসম গলে বা দ্রুত স্ক্রু পরিধানে ভুগে থাকে, তাহলে আমাদের মেশিনের ব্র্যান্ড এবং পণ্যের রেসিপি পাঠান এবং আমরা আপনার মেশিন এবং আপনার বাজেট উভয়ের সাথে মানানসই স্ক্রু-ব্যারেল সেটের সুপারিশ করব।
একটি উচ্চ-মানের স্ক্রু এবং ব্যারেল জোড়া হল সবচেয়ে লাভজনক কর্মক্ষমতা আপগ্রেড যা একটি প্রসেসর করতে পারে: এটি একই সময়ে আউটপুট স্থিতিশীলতা, পণ্য সহনশীলতা, শক্তি দক্ষতা এবং প্রতিস্থাপন ব্যবধানকে উন্নত করে৷
নির্বাচিত ভারবহন প্রদর্শন


 浙公网安备 33090202000520 号
